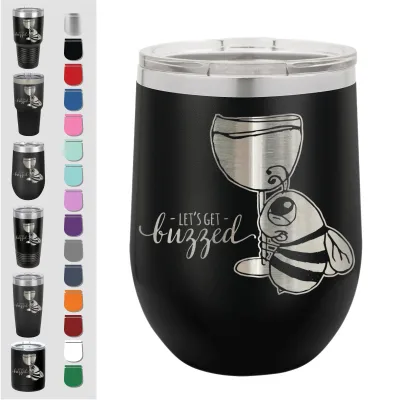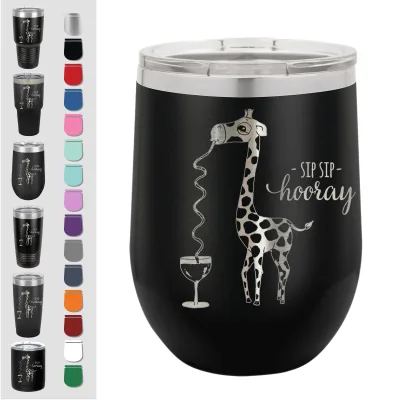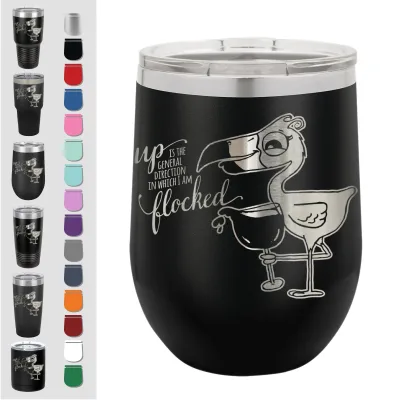
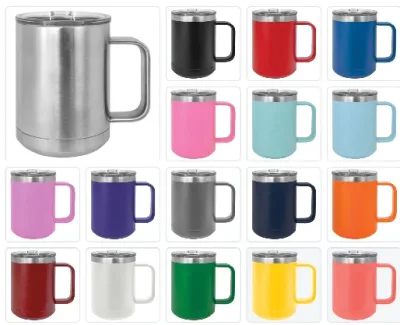
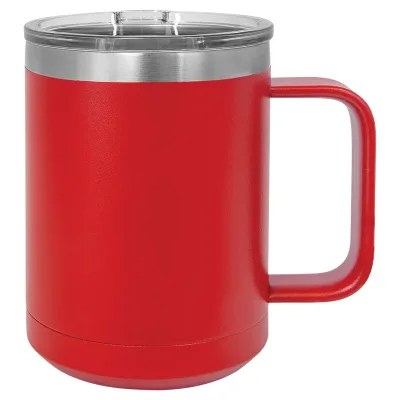

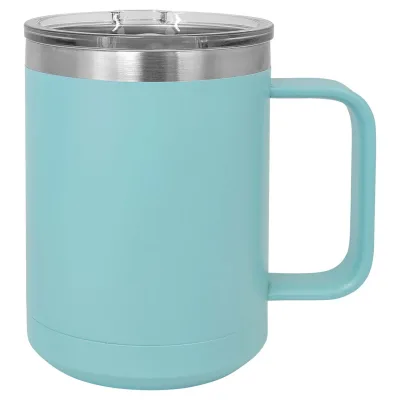
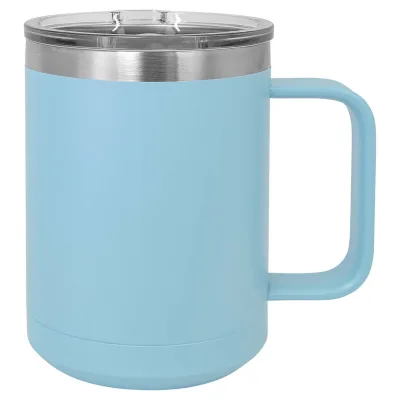
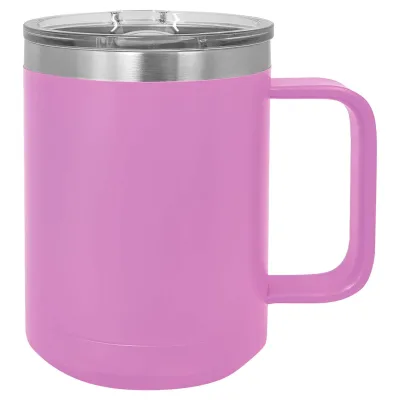
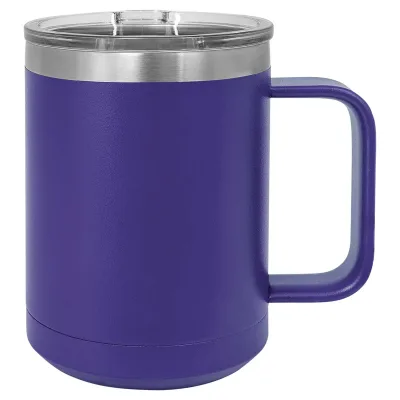
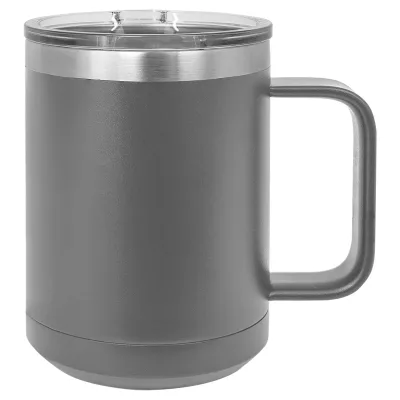
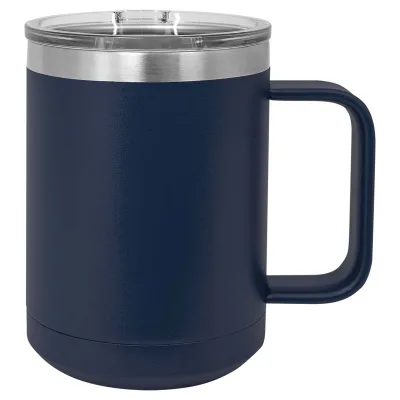
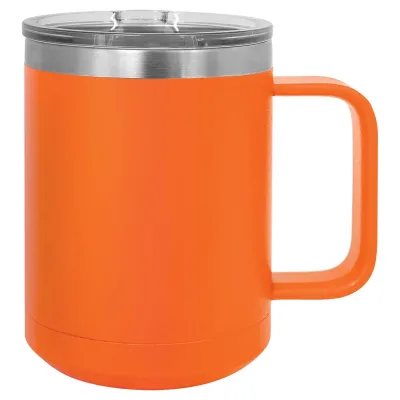


{{ variable.name }} : {{ variable.values[selectedVariantsIndex[variable_index]].name }}
Quantité:
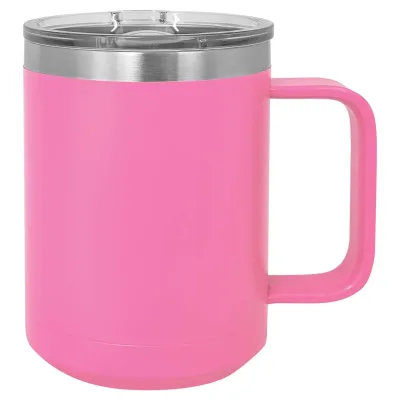
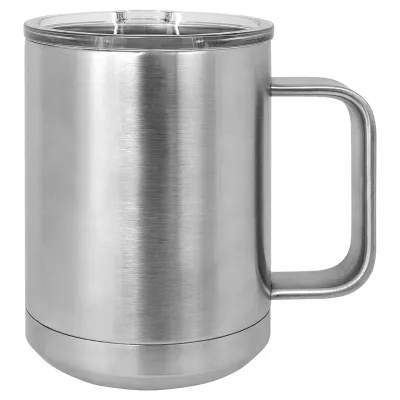
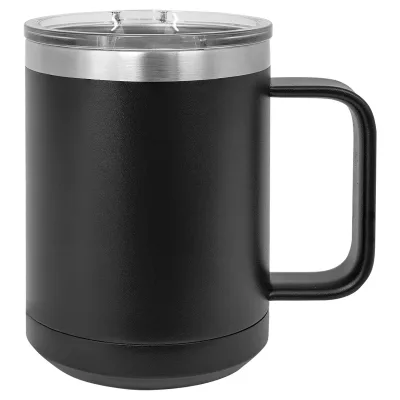
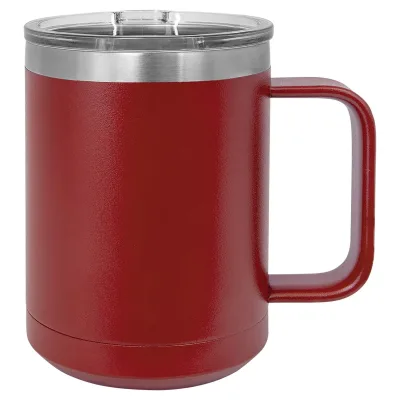
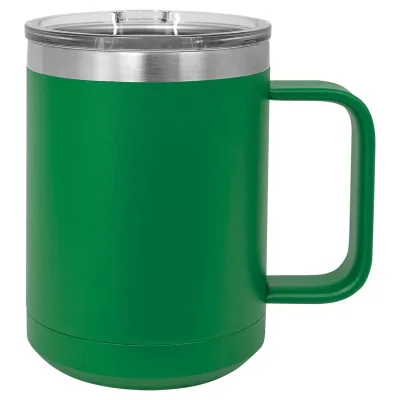
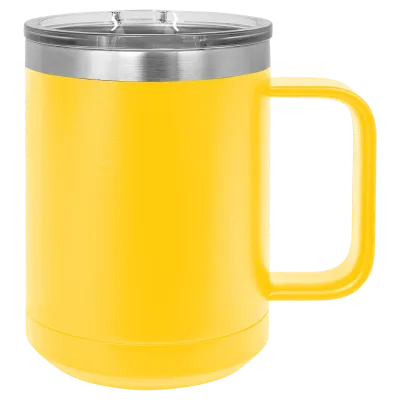
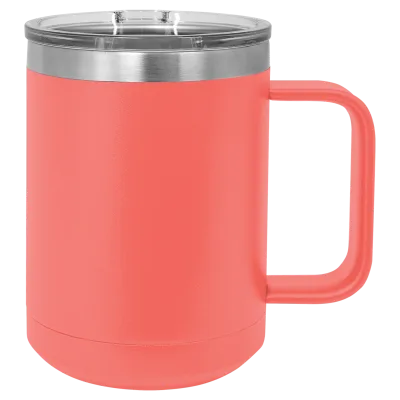
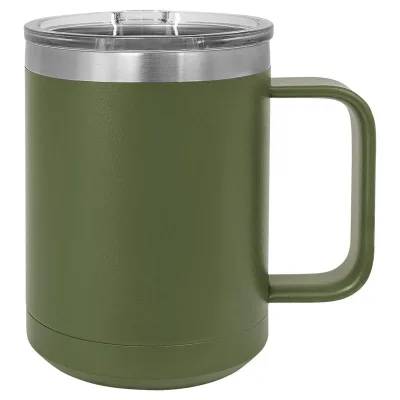
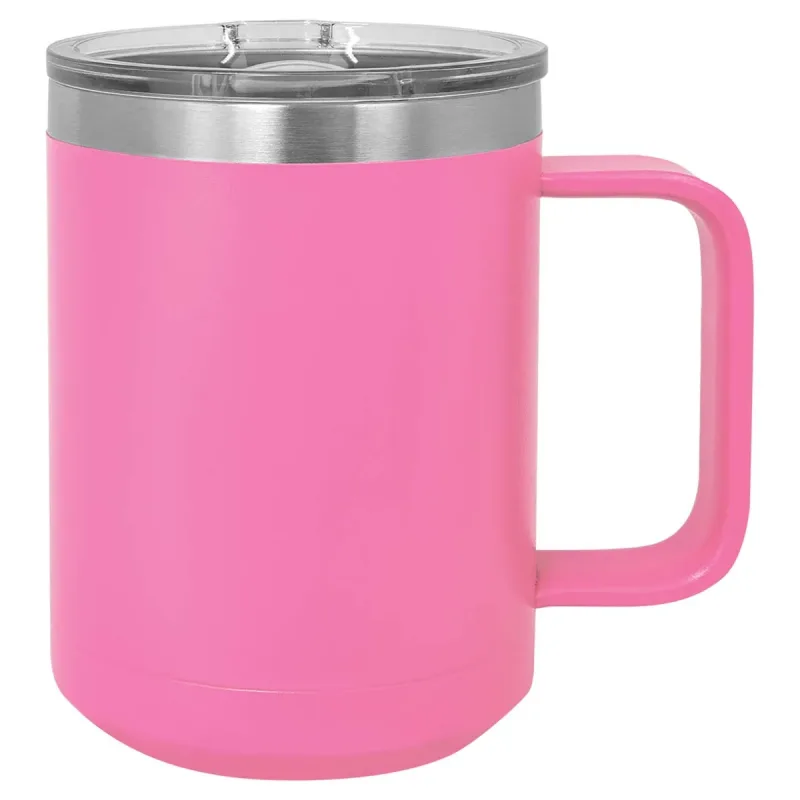
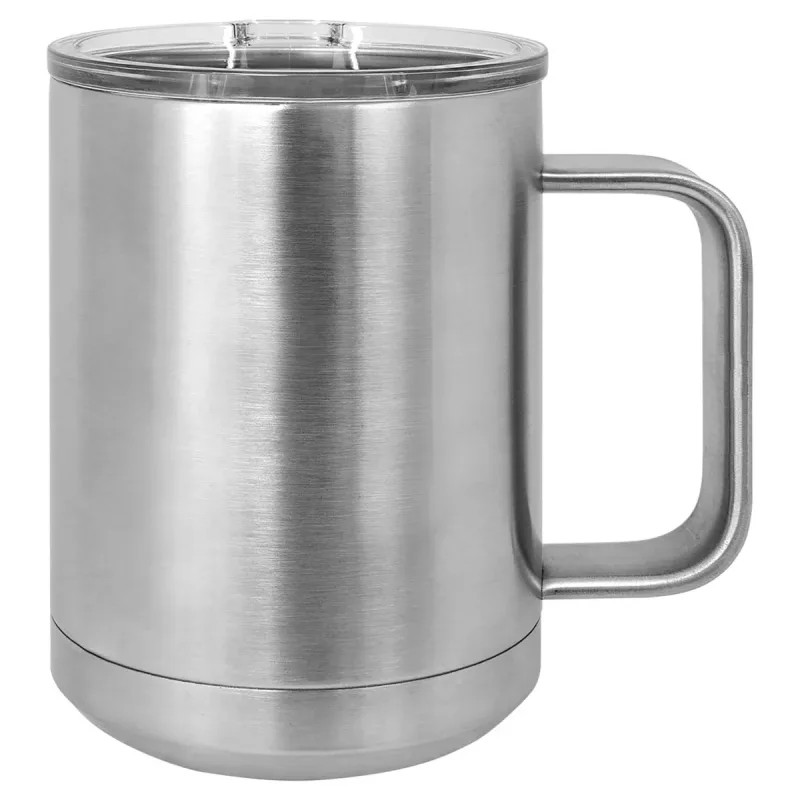
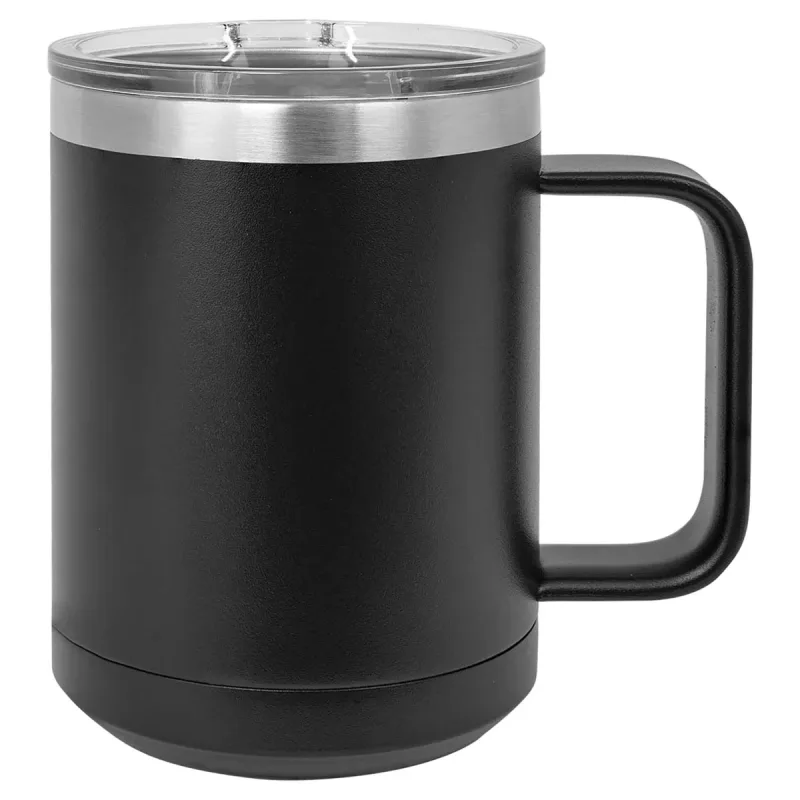
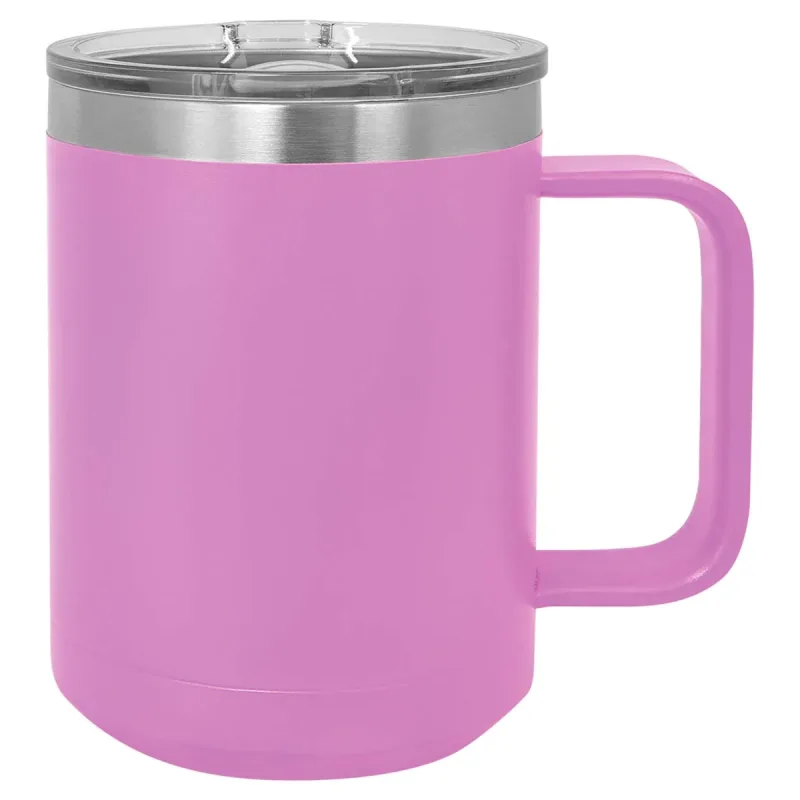
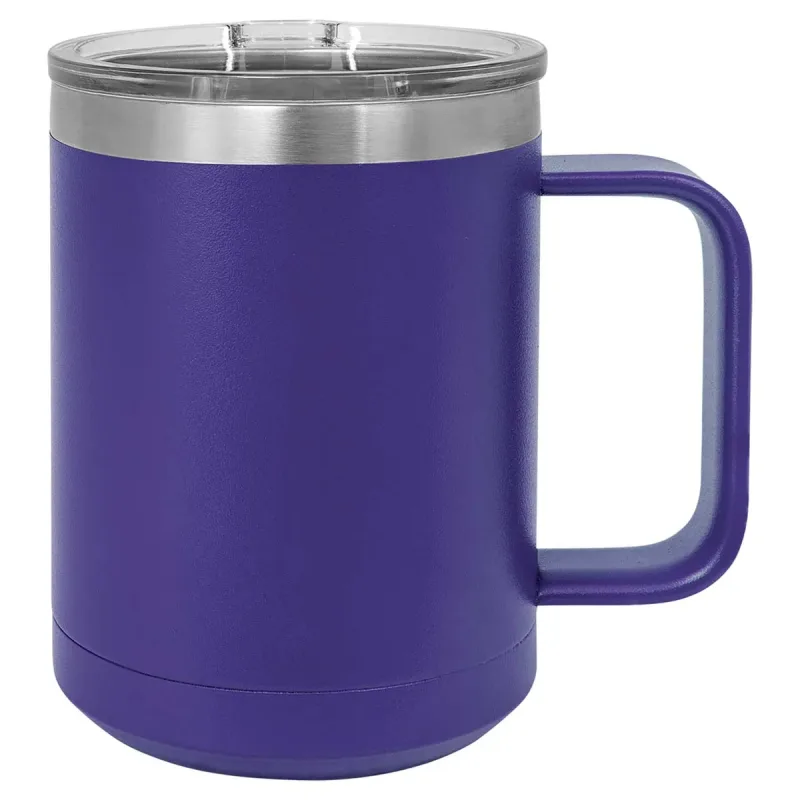
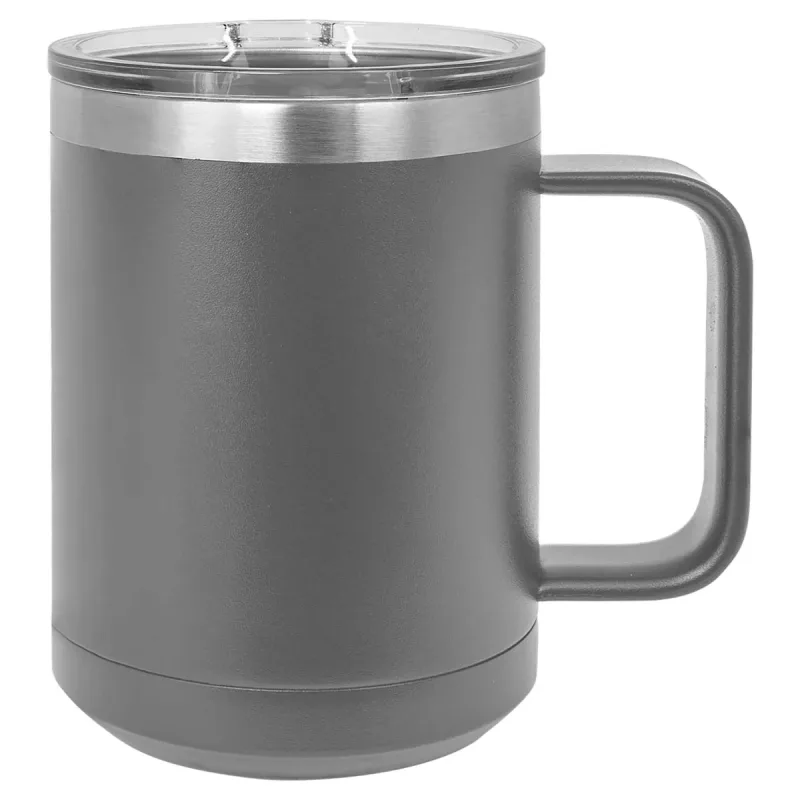
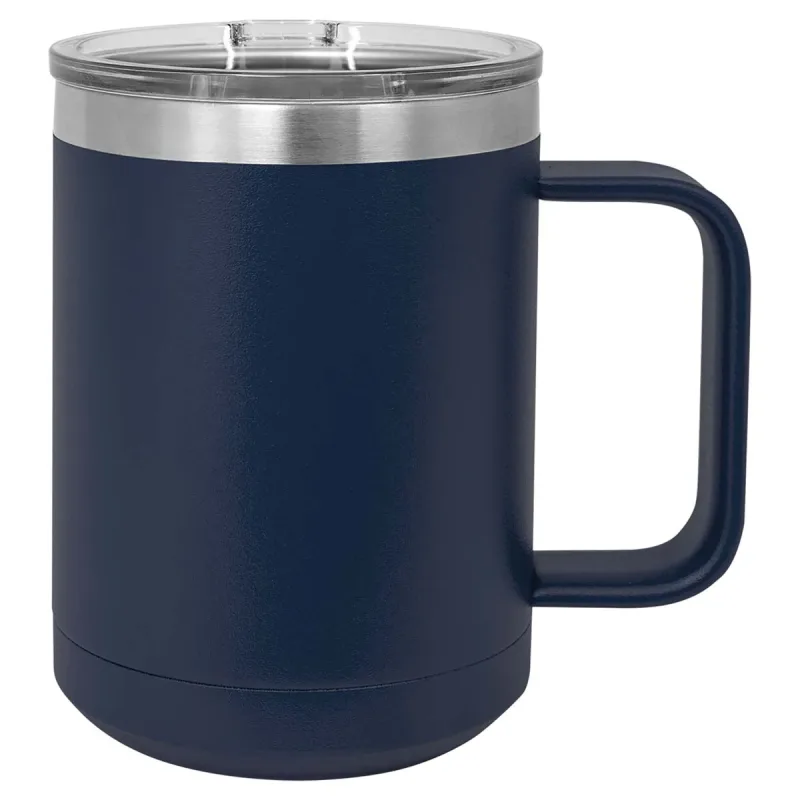
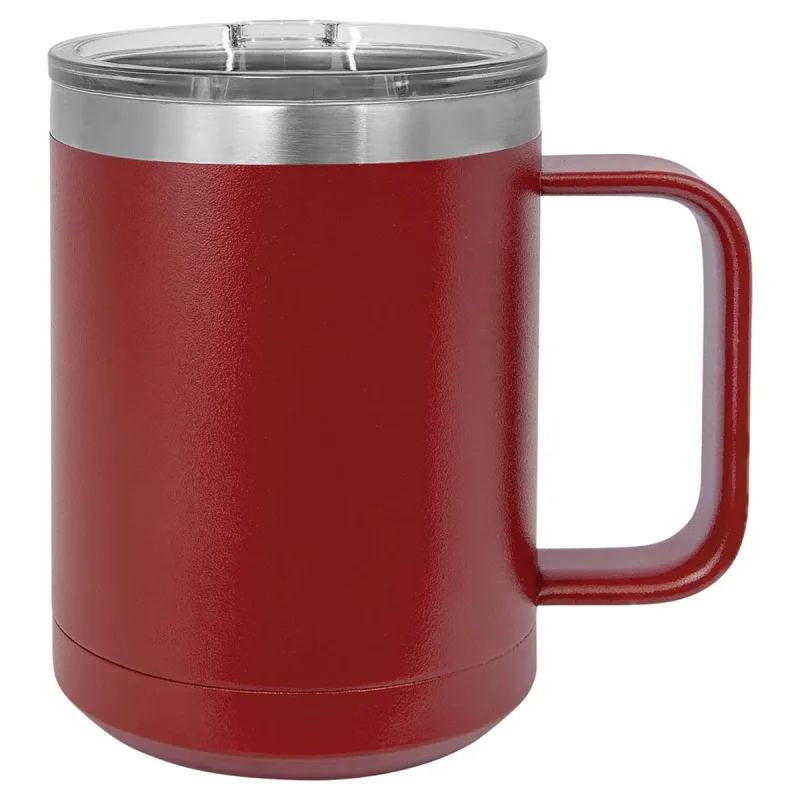
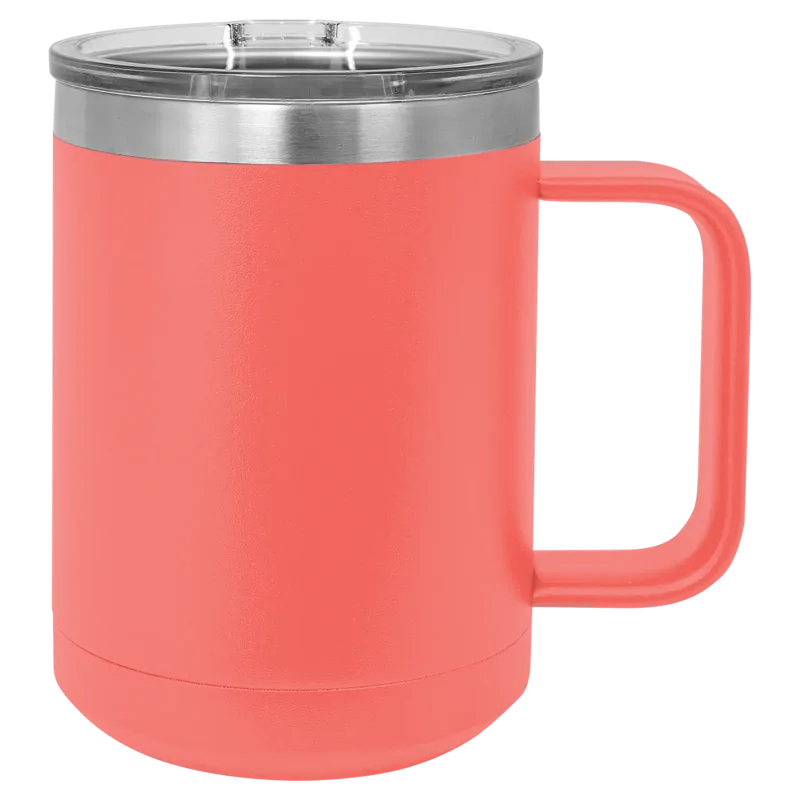
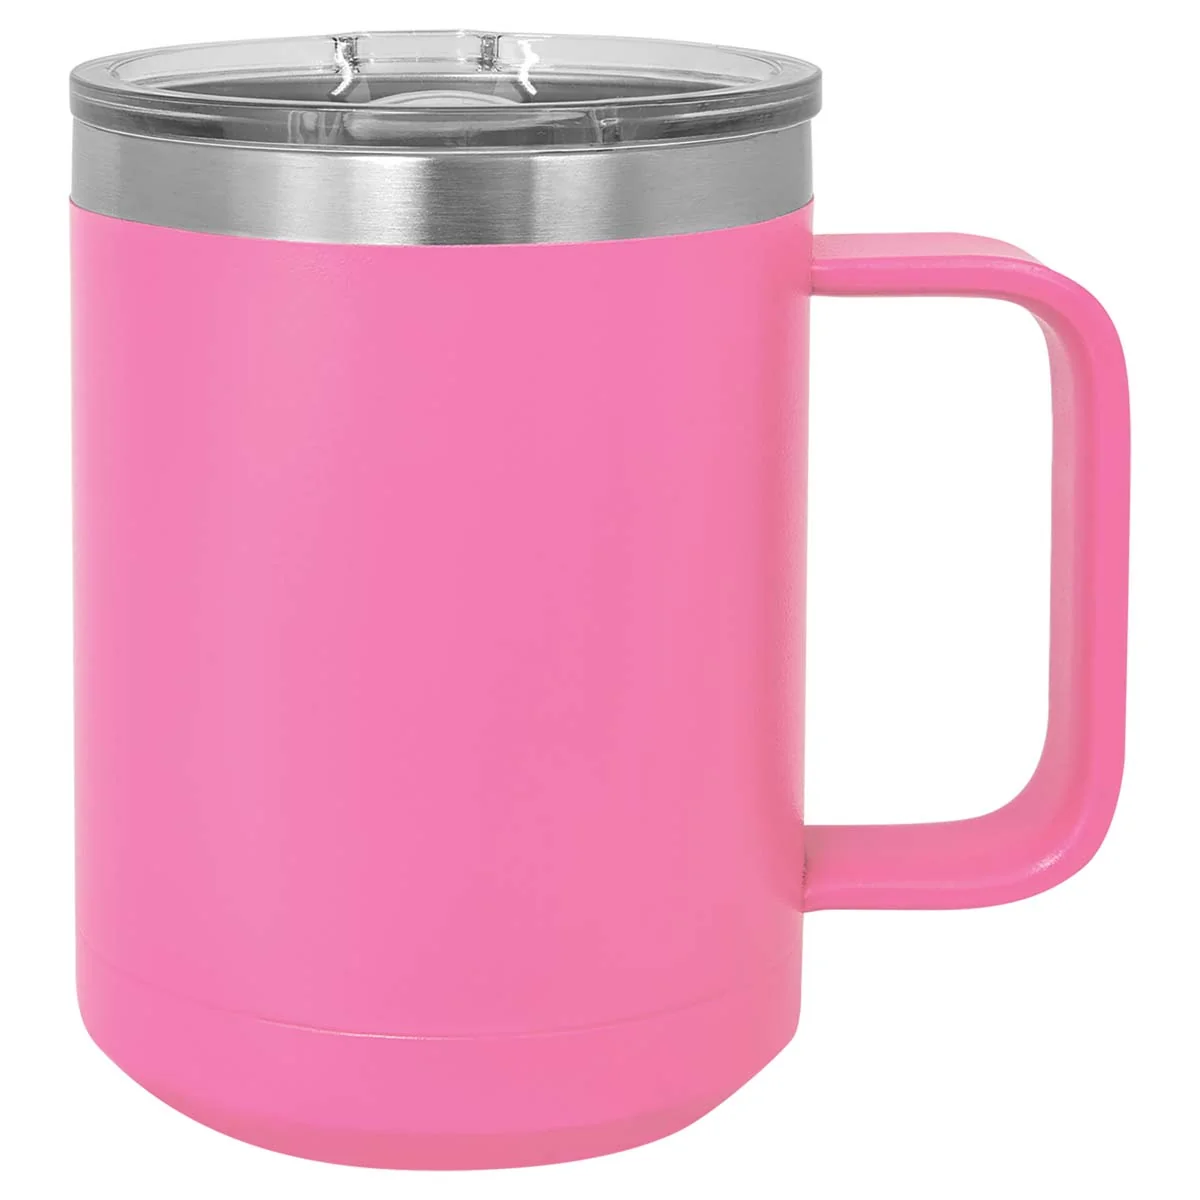
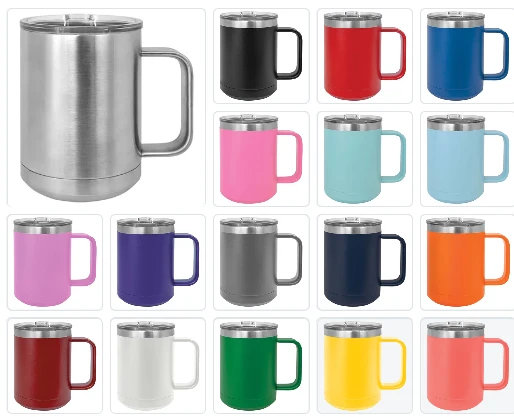
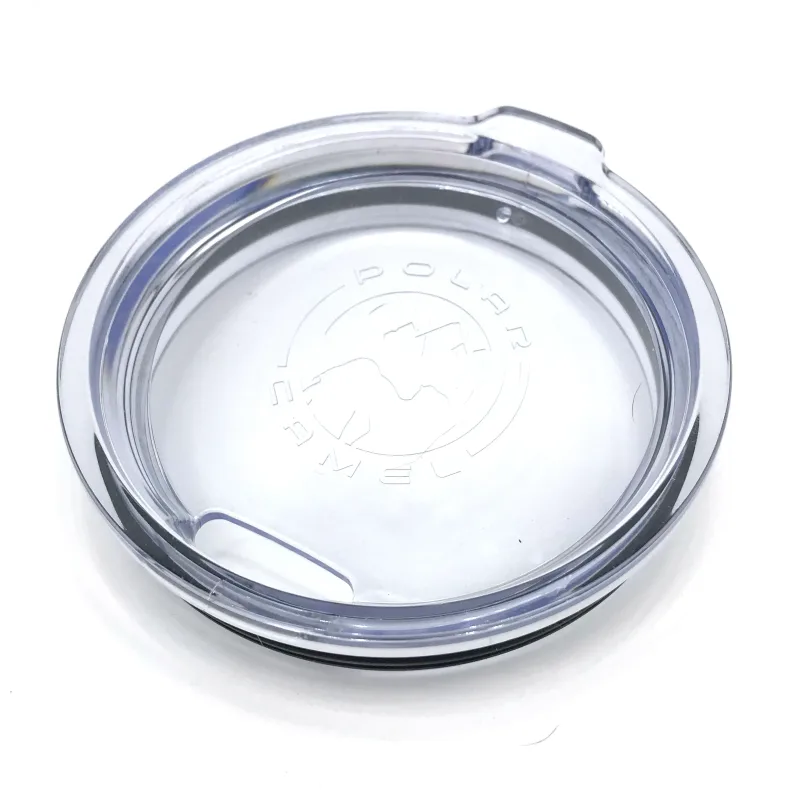
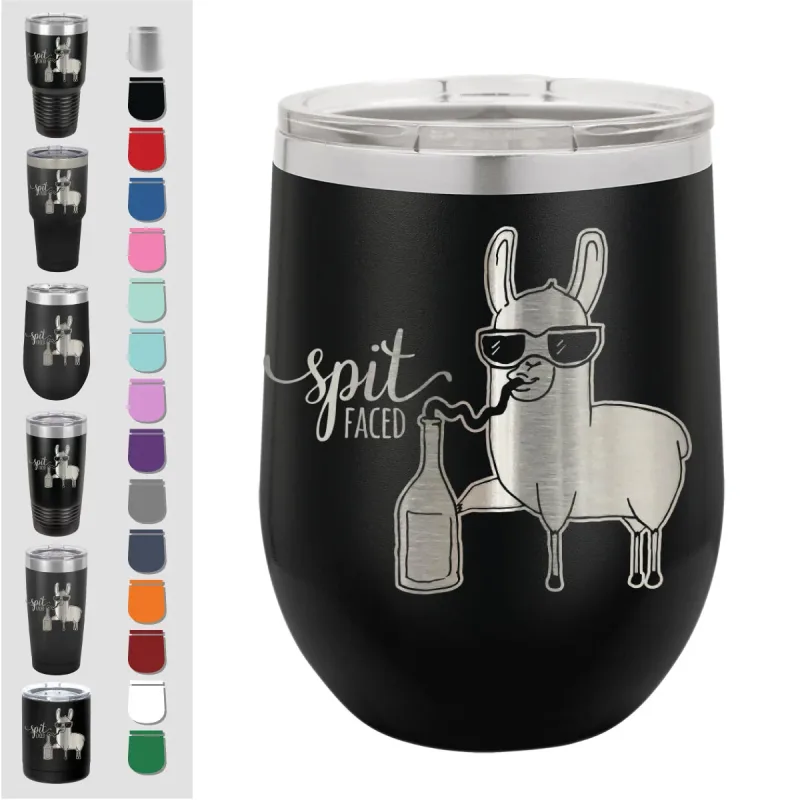
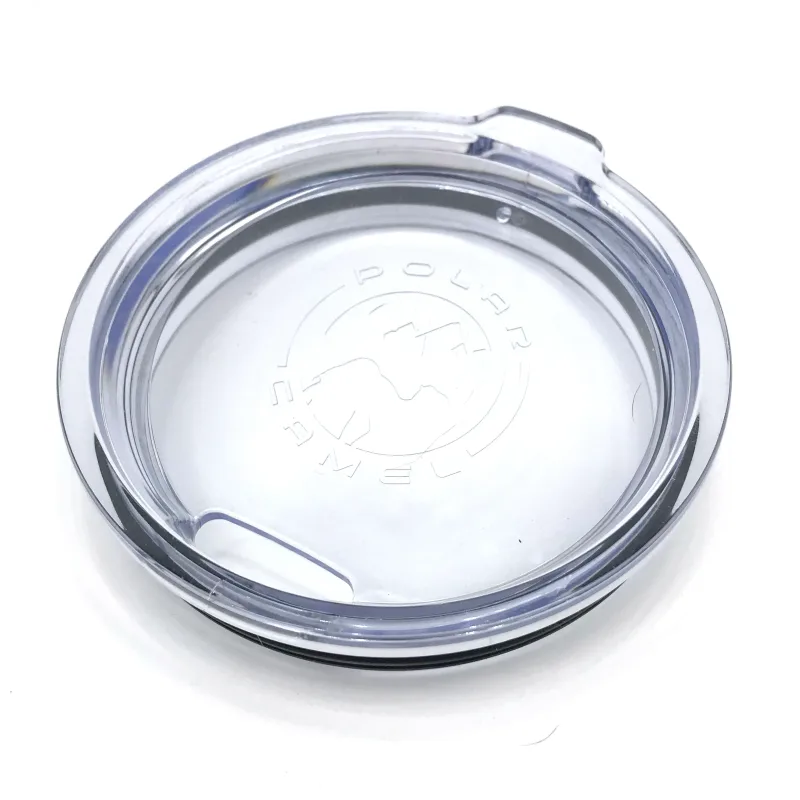
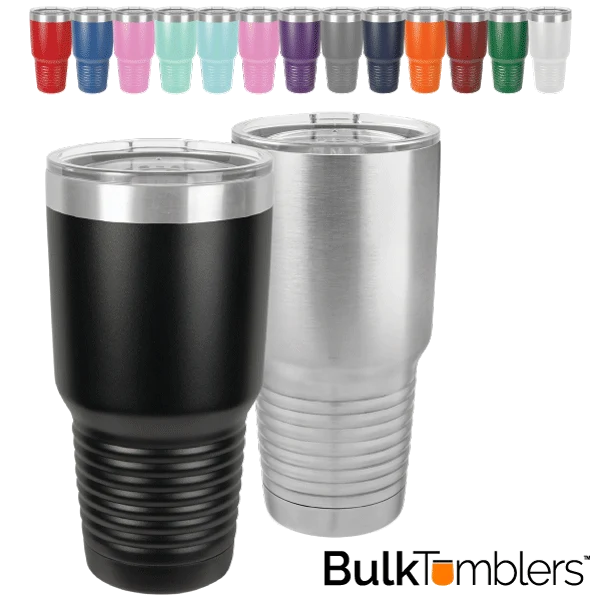
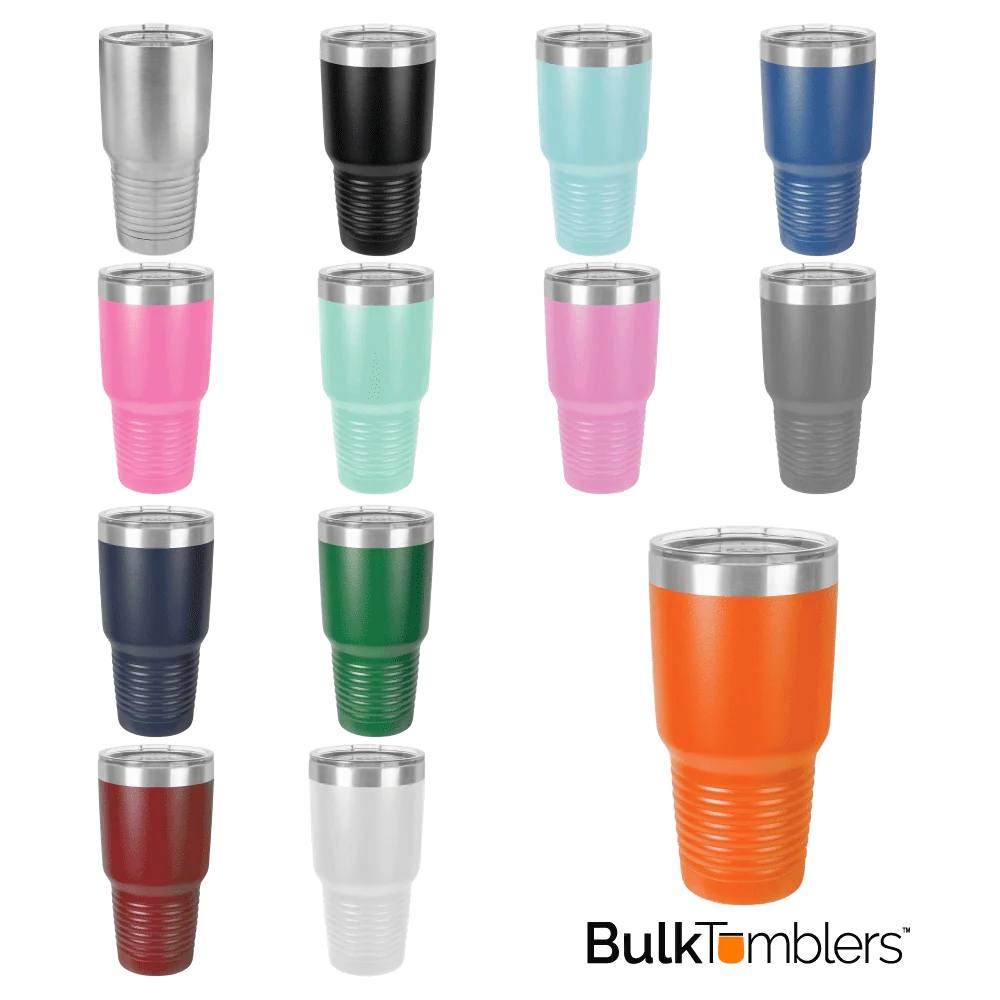
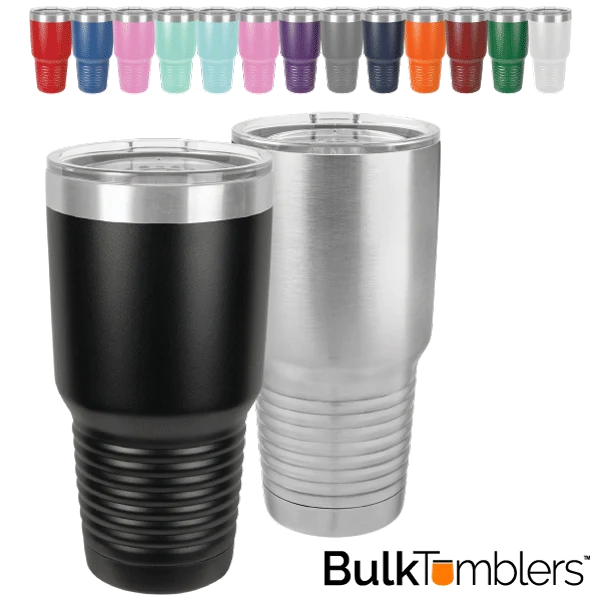
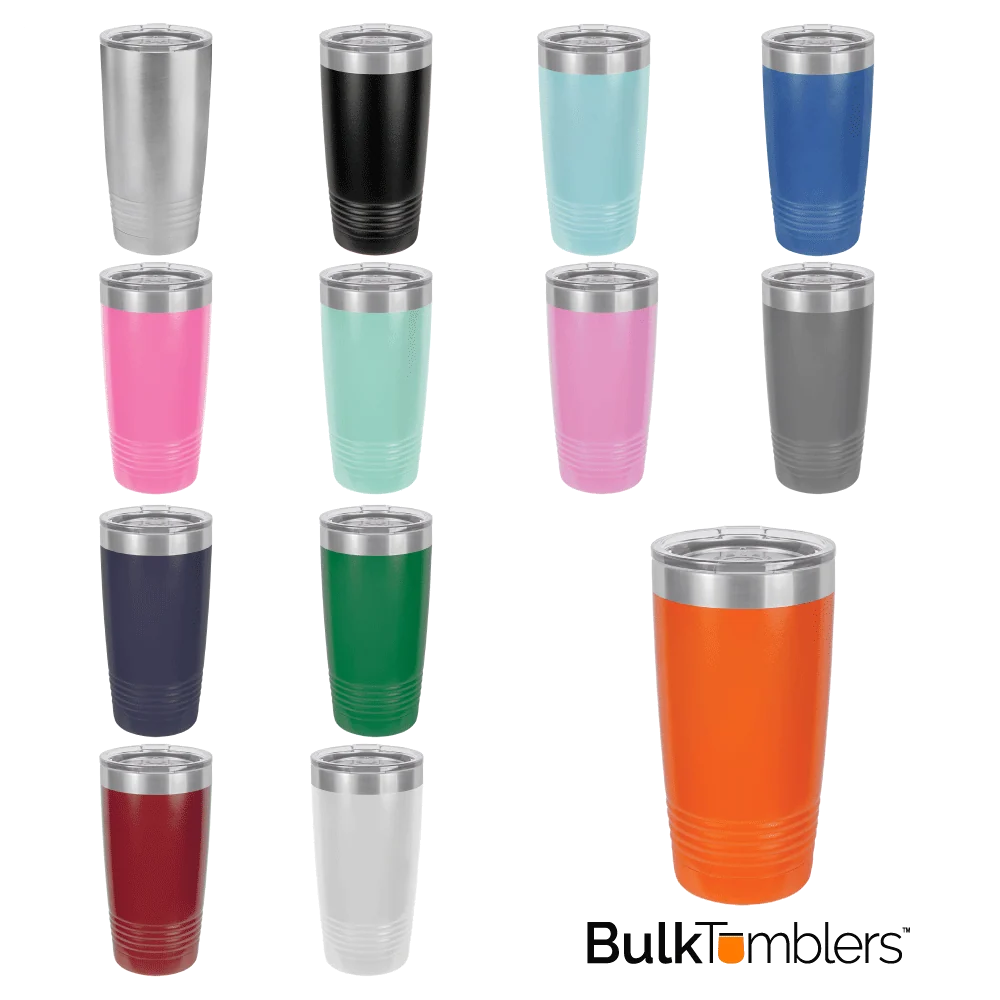
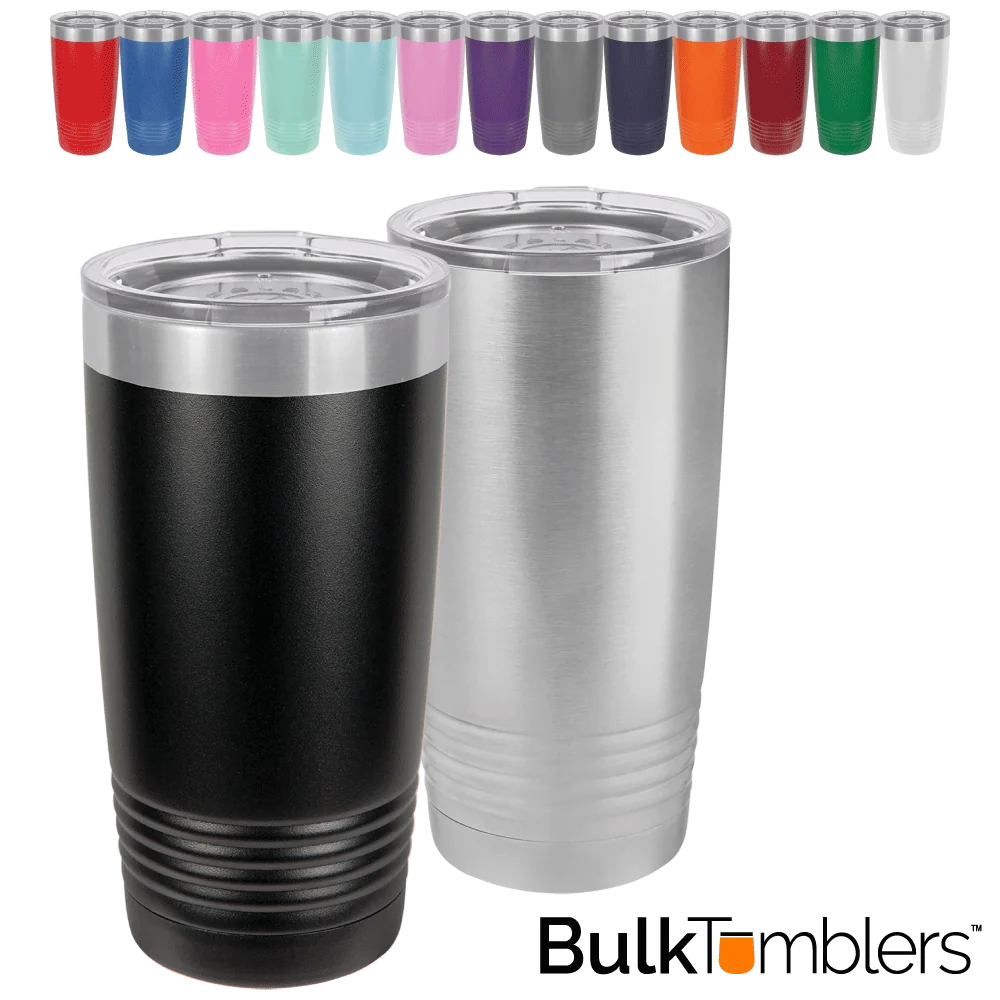
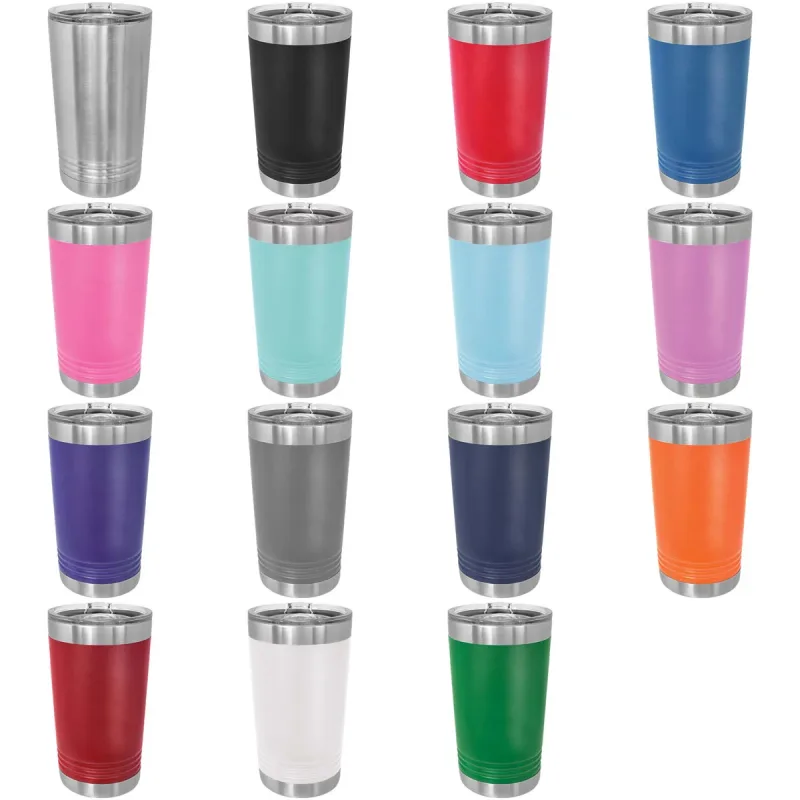
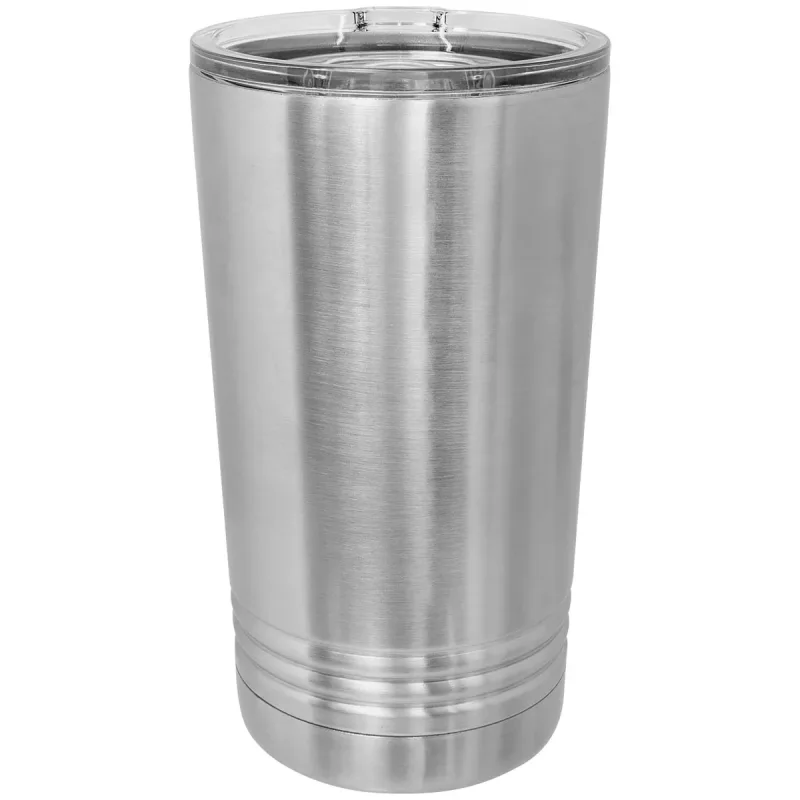
Les mugs Polar Camel en acier inoxydable de 15 oz (environ 44 cl) sont dotés d'une double paroi à isolation sous vide et d'un couvercle transparent à glissière. Ils résistent 2 fois mieux à la chaleur et au froid que les autres gobelets isothermes. Les Polar Camel sont fabriqués en acier inoxydable 18/8 (18 % chrome / 8 % nickel), également appelé Type 304 qualité alimentaire.
Achetez les mugs isothermes de 15 oz par carton
Bientôt disponible
Matériel nécessaire :
- Cet article
- Nettoyant (voir ci-dessous pour les recommandations et les instructions de nettoyage)
Réglages de gravure laser (raster) :
- 60 watts - laser de marque ULS - Densité 4, Vitesse 55 %, Puissance 100 %
- 35 watts - laser à tube en verre - DPI 600, Vitesse 45 %, Puissance 100 %
- 60 watts - laser à tube en verre - DPI 600, Vitesse 80 %, Puissance 100 %
- 120 watts - laser à tube en verre - DPI 600, Vitesse 60 %, Puissance 55 %
- 80 watts - laser de marque Trotec - PPI 600, Vitesse 45 %, Puissance 100 %
Remarque : les réglages recommandés ci-dessus peuvent nécessiter des ajustements pour obtenir les meilleurs résultats.
Les réglages varient selon la marque, la puissance et le modèle.
Gravure à plat :
1. Placez l'article dans le laser de sorte que la zone à graver soit aussi plate et de niveau que possible. Vous pouvez utiliser un gabarit ou des briques LEGO pour cela. Motifs 2,25"larges et moins donnent les meilleurs résultats sur les gobelets de 30 oz. Vous voudrez réduire un peu sur les gobelets fins.
Gravure au laser sur mandrin rotatif :
1. Mettez votre gobelet de niveau dans le mandrin rotatif avant de graver pour obtenir les meilleurs résultats. Pour les gobelets à diamètre variable, comme un gobelet de 30 oz, vous voulez que la zone où votre motif sera gravé soit la partie mise à niveau. Reportez-vous au manuel de votre équipement pour les instructions de mise à niveau de l'outil rotatif.
2. Si vous réalisez une gravure sur toute la longueur, inclinez votre mandrin rotatif afin que toute la zone à graver soit aussi plane que possible. (C'est généralement le point où le fond du gobelet et la bande où le revêtement en poudre rencontre le rebord en acier sont à la même distance de votre lentille.
3. Faites la mise au point à mi-chemin entre les points les plus hauts et les plus bas lorsque le gobelet a été mis de niveau parallèlement au lasers x-axis.This is typically very close to where the powdercoat meets the steel lip.
Nettoyage :
1. Après le marquage laser, nettoyez le tumbler avec un nettoyant dégraissant. Vaporisez sur la zone gravée, laissez agir jusqu'à 30 secondes, puis essuyez avec un chiffon en éponge. Nous préférons Dawn Powerwash, disponible dans la plupart des épiceries et quincailleries. LA Awesome est une bonne deuxième option.
2. Pour les couleurs difficiles, nous recommandons de suivre l'étape de dégraissage avec une gomme magique/éponge mélaminée légèrement humidifiée à l'alcool dénaturé.
3. Terminez par un rinçage rapide ou un essuyage avec un chiffon humide

Choisissez les cookies que vous souhaitez autoriser. Les cookies nécessaires ne peuvent pas être désactivés.