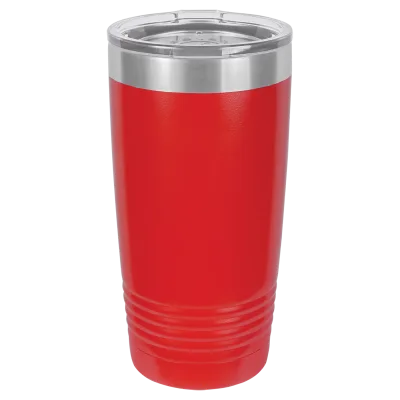
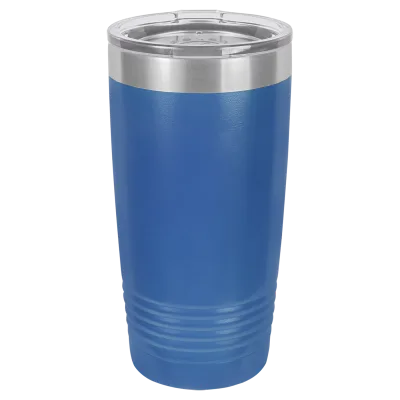
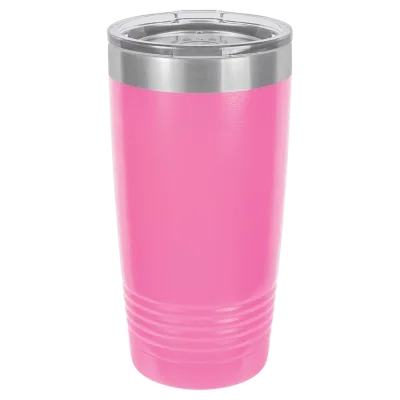
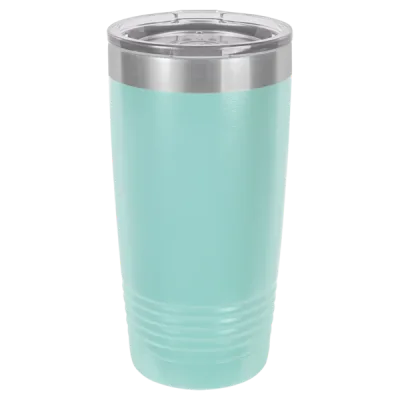
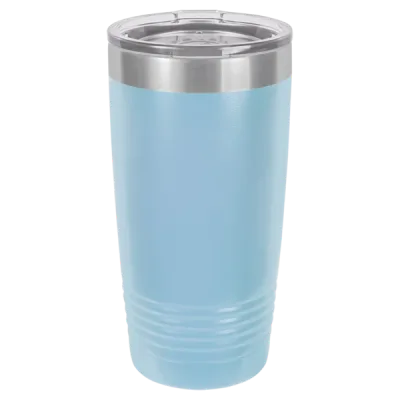
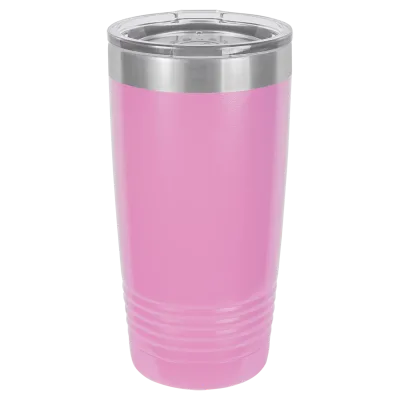
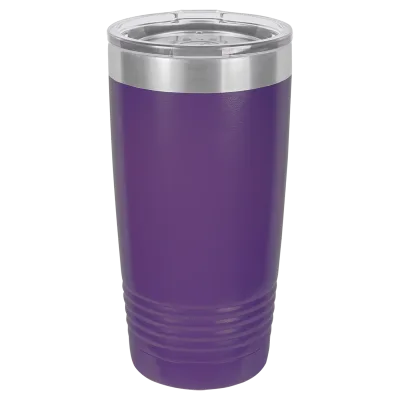
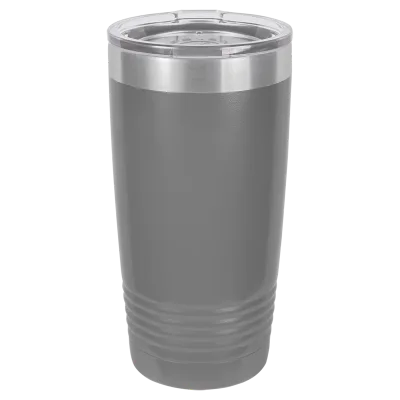
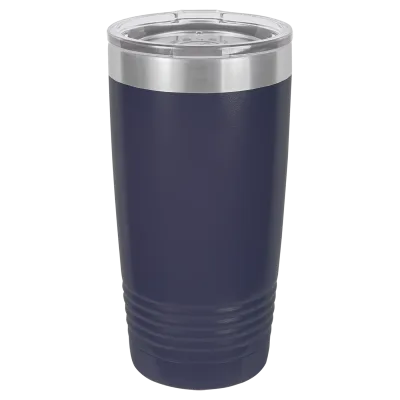
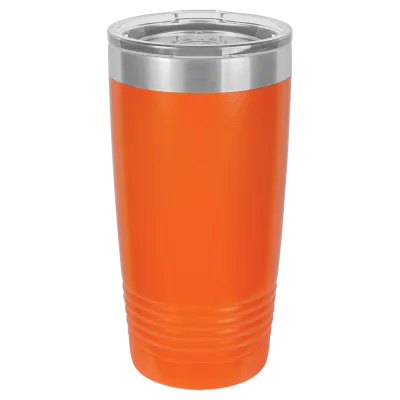
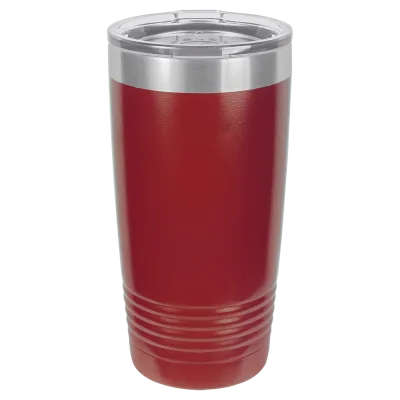
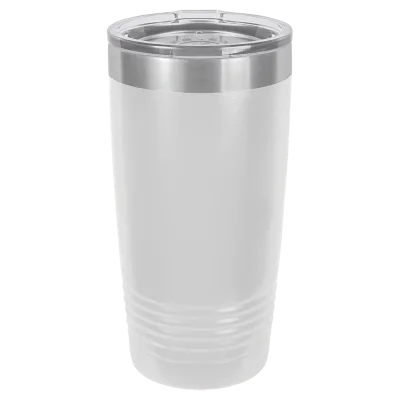
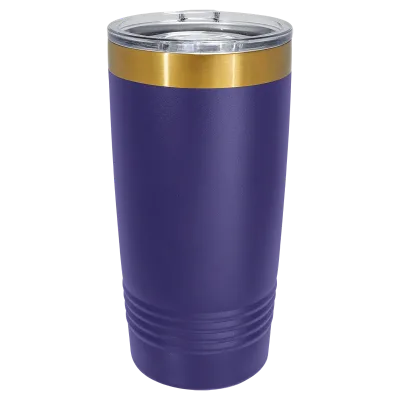
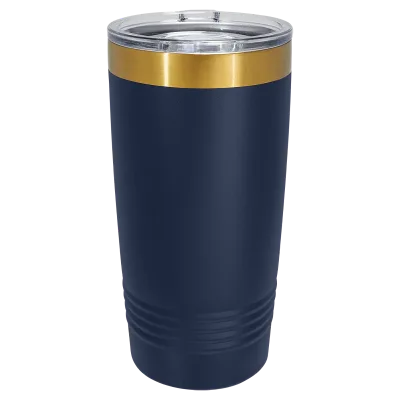
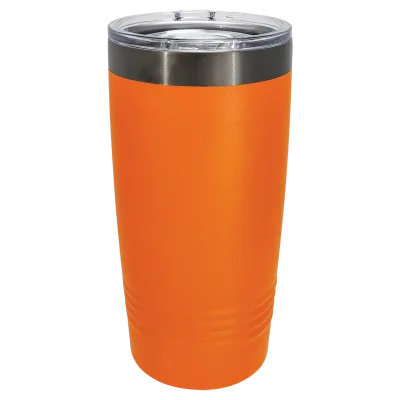
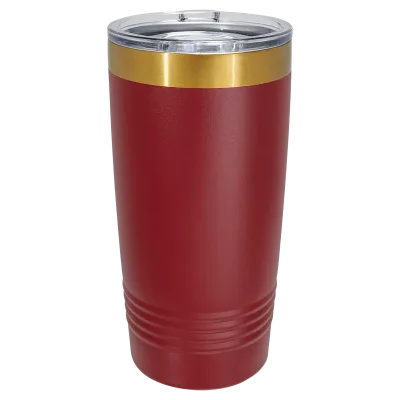
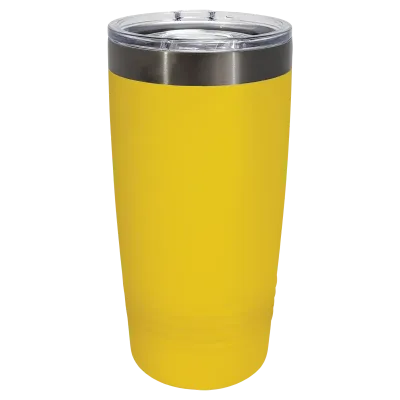
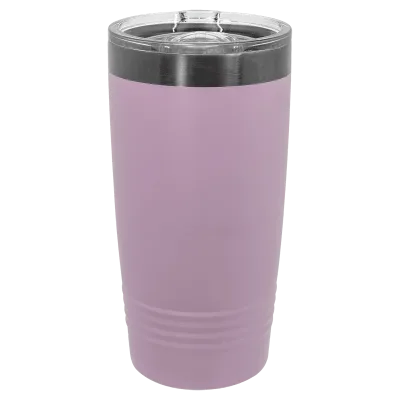
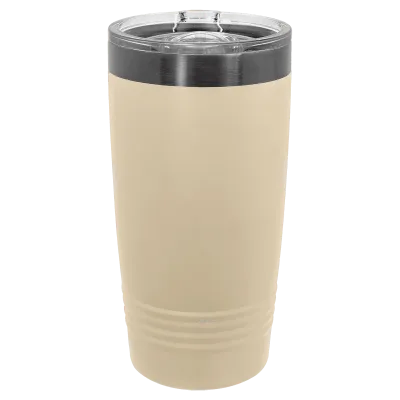
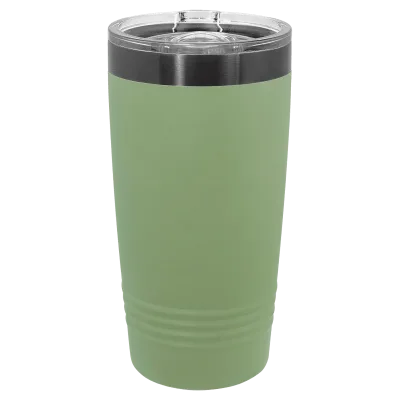
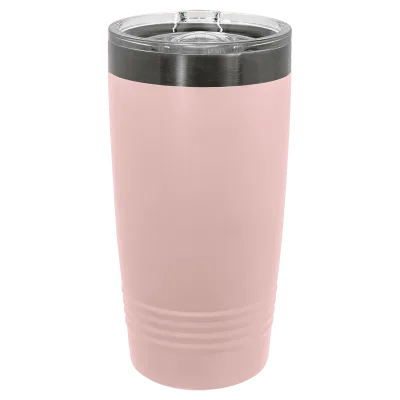
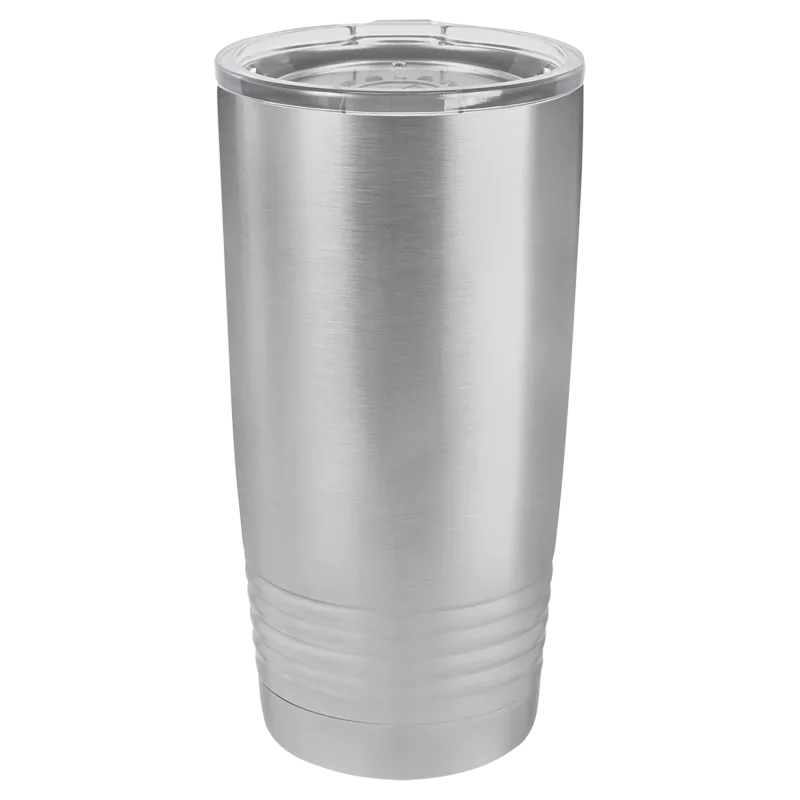
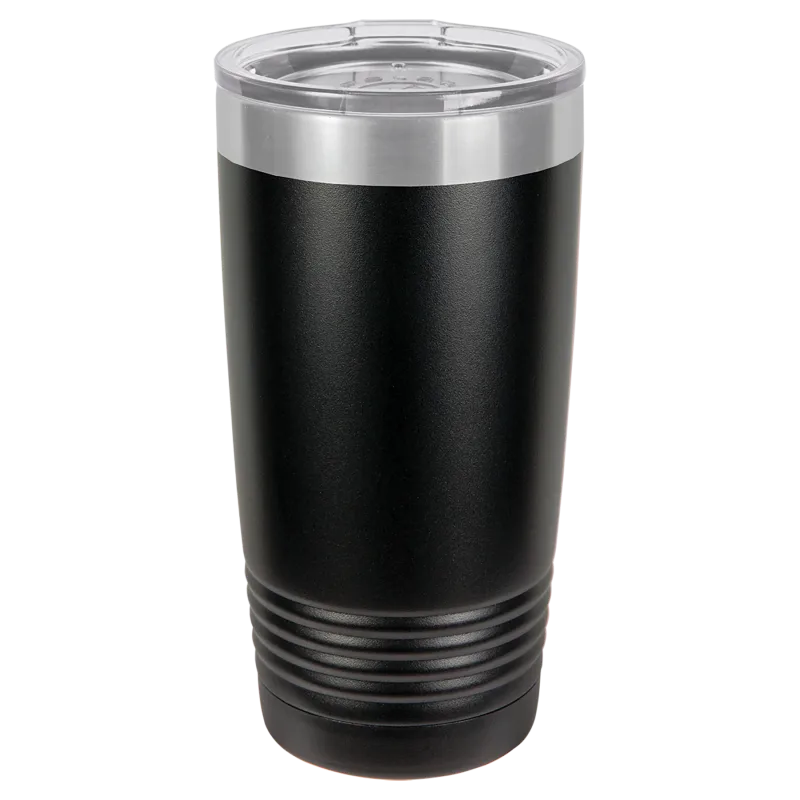
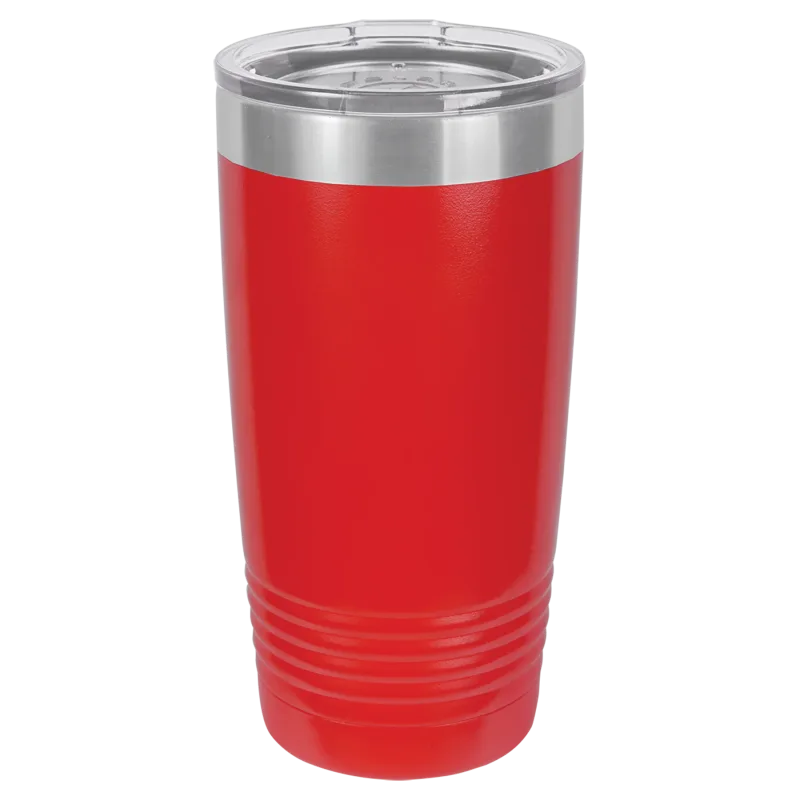
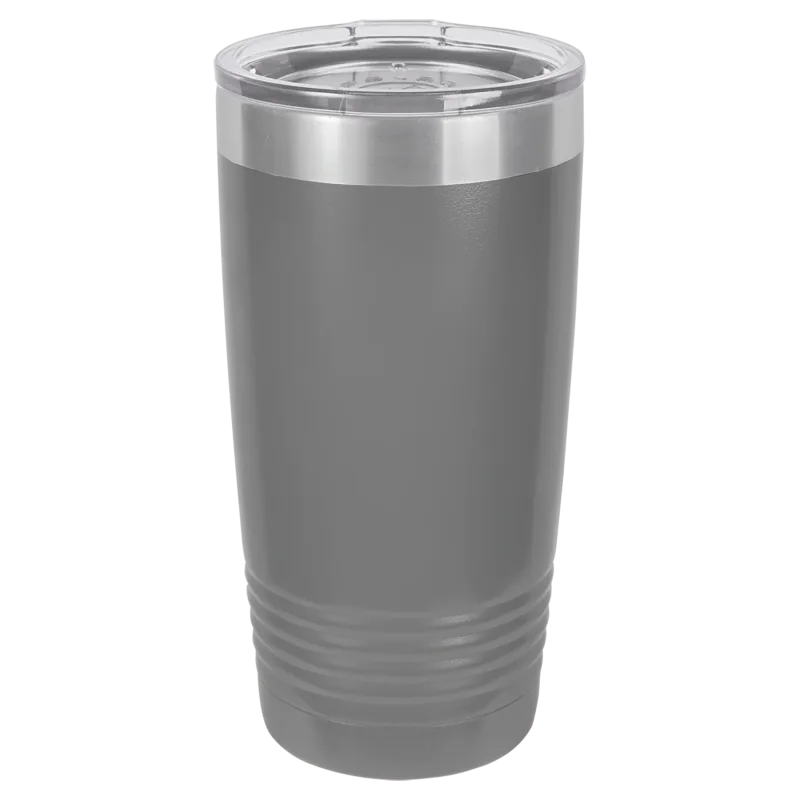
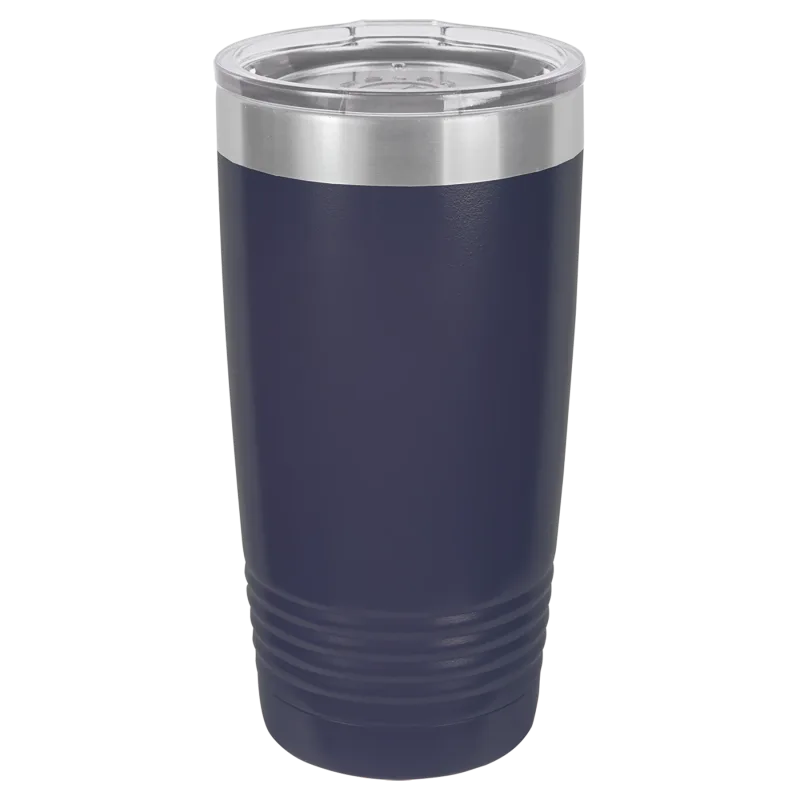
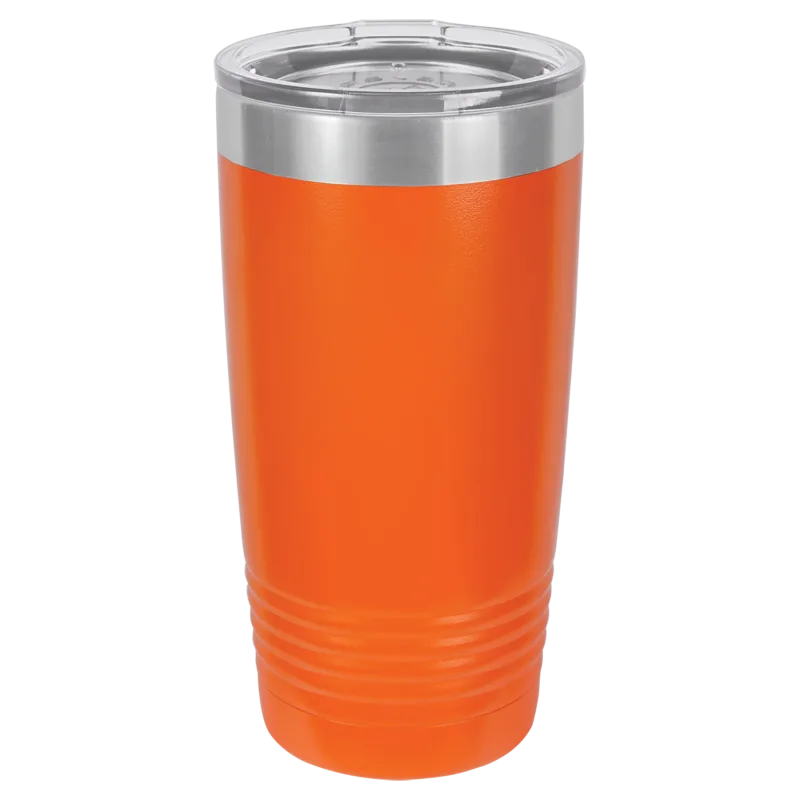
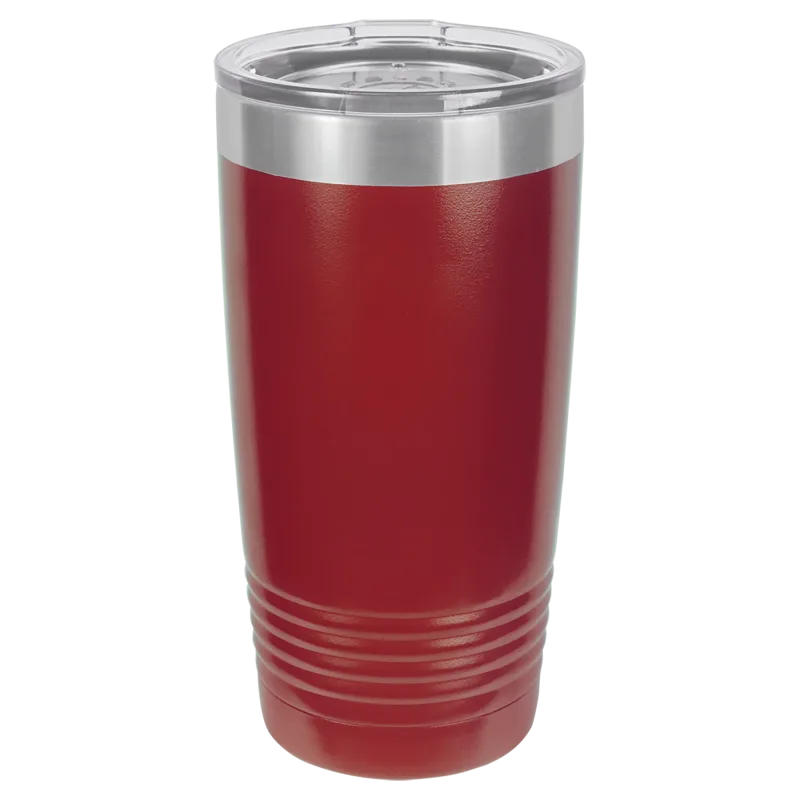
{{ variable.name }} : {{ variable.values[selectedVariantsIndex[variable_index]].name }}
Quantità:
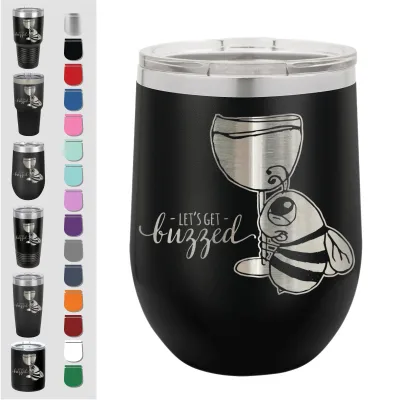
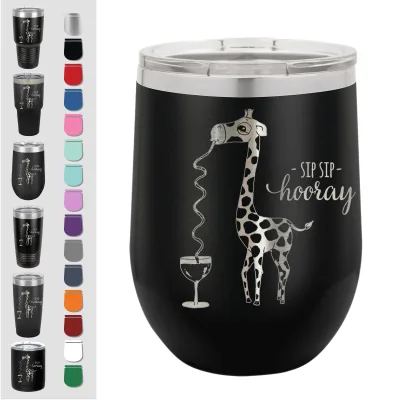
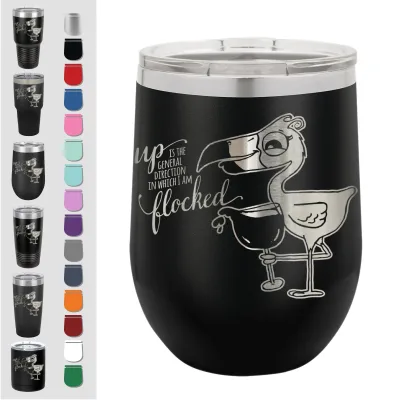
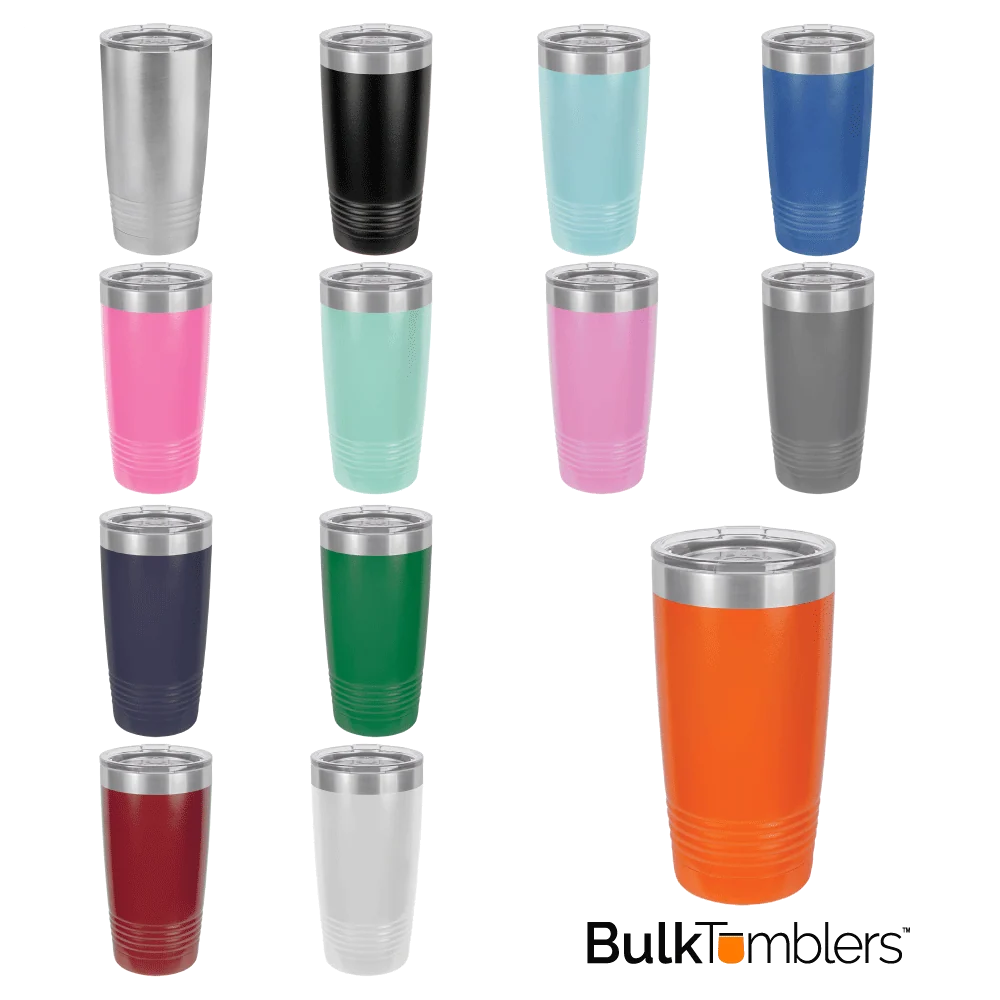
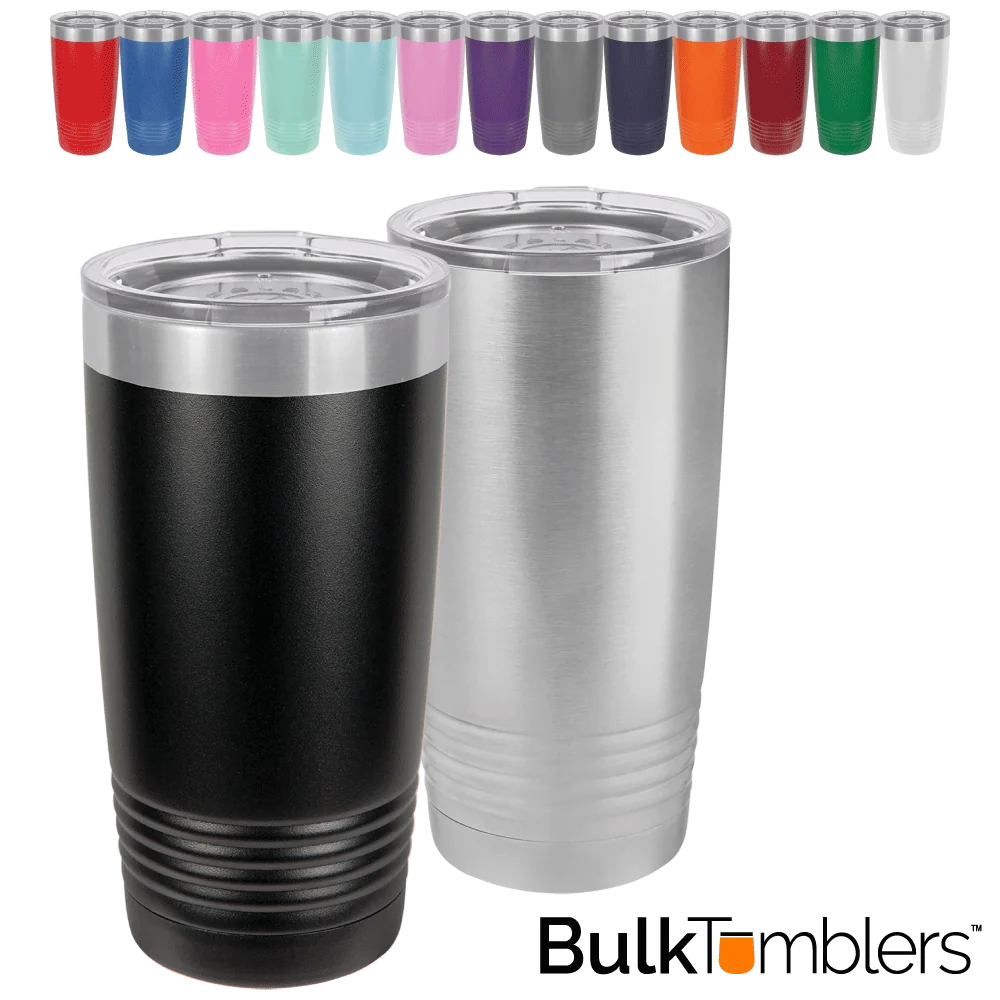
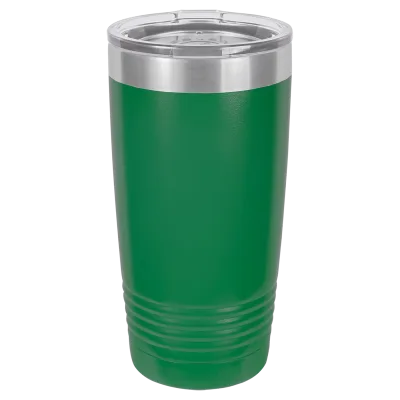
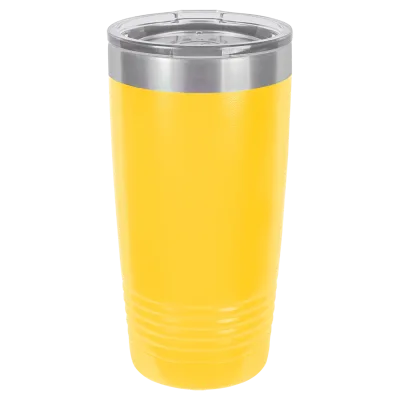
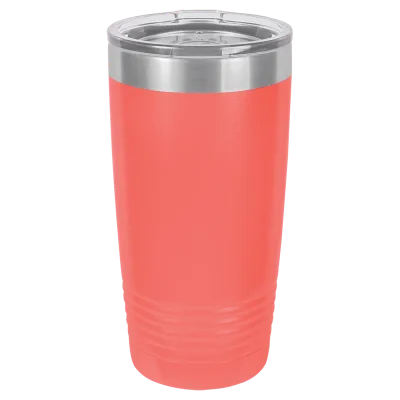
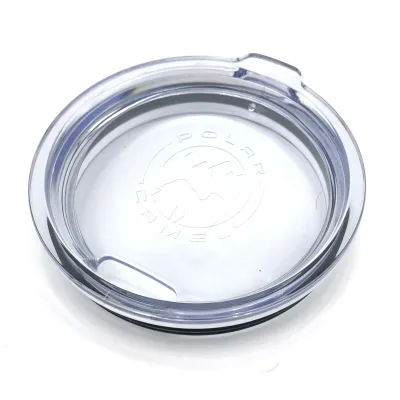
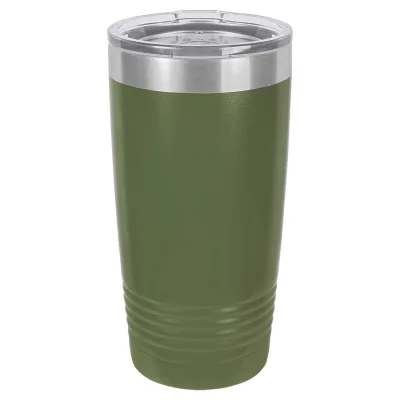
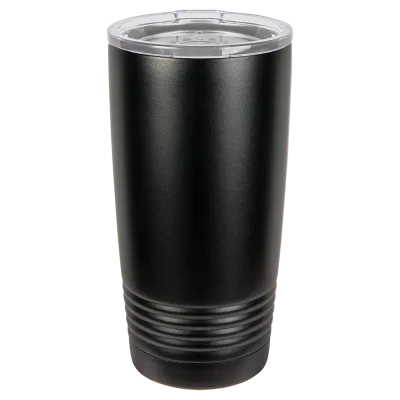
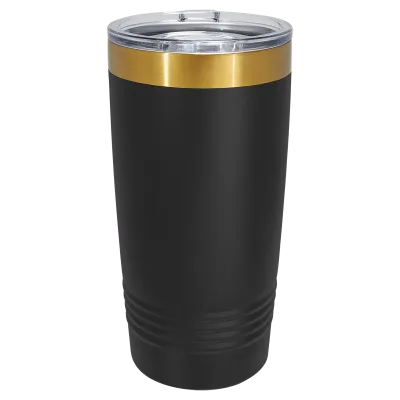
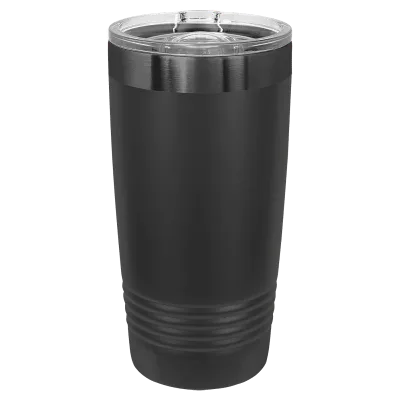
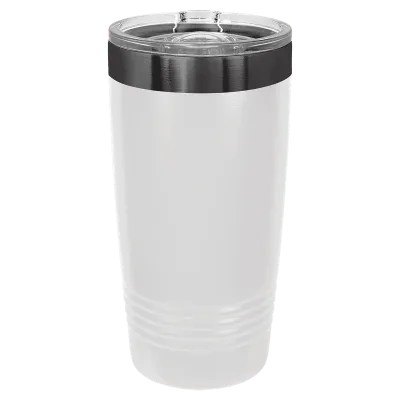
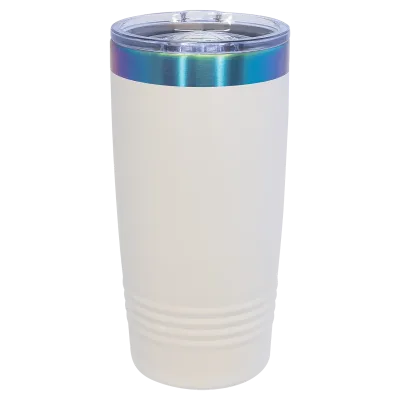
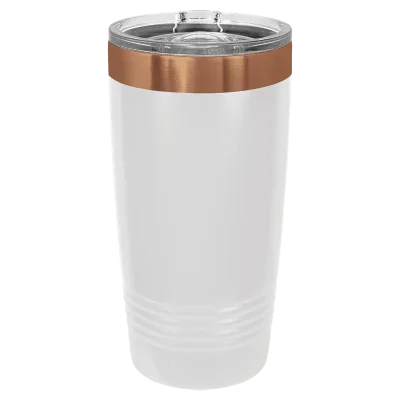
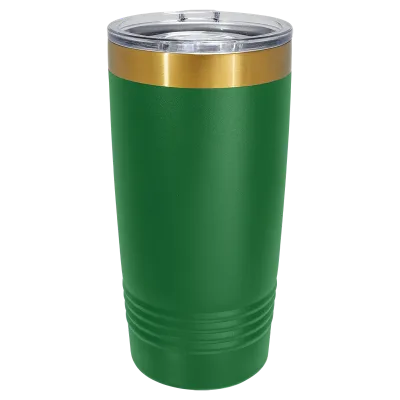
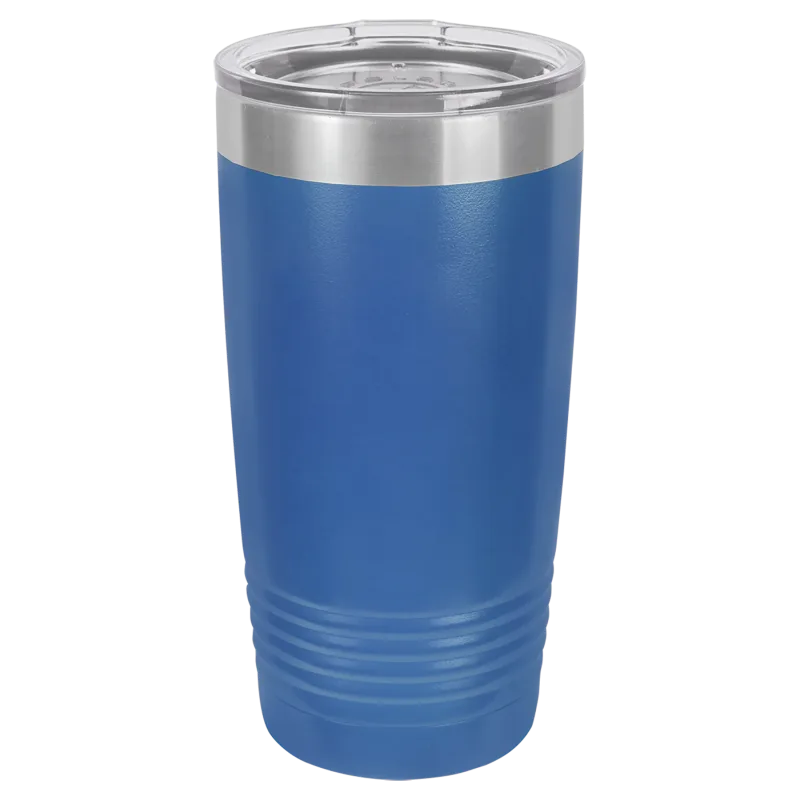
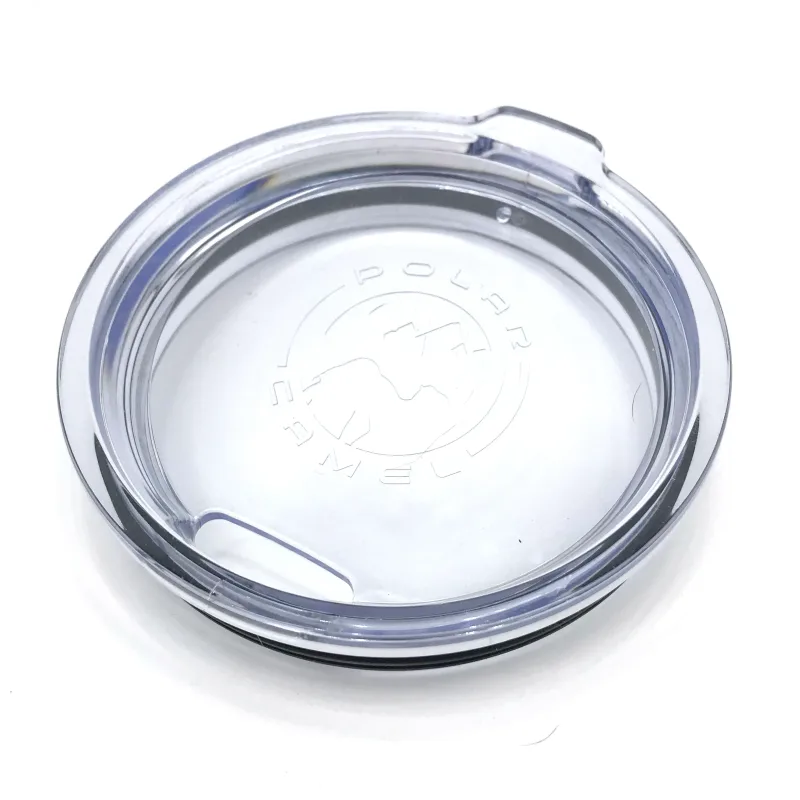
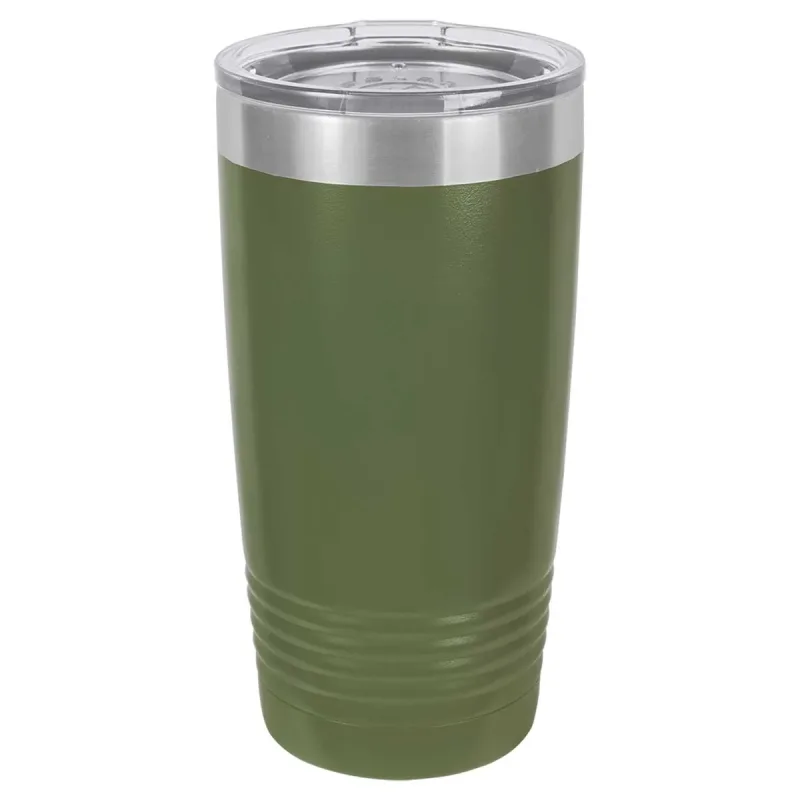
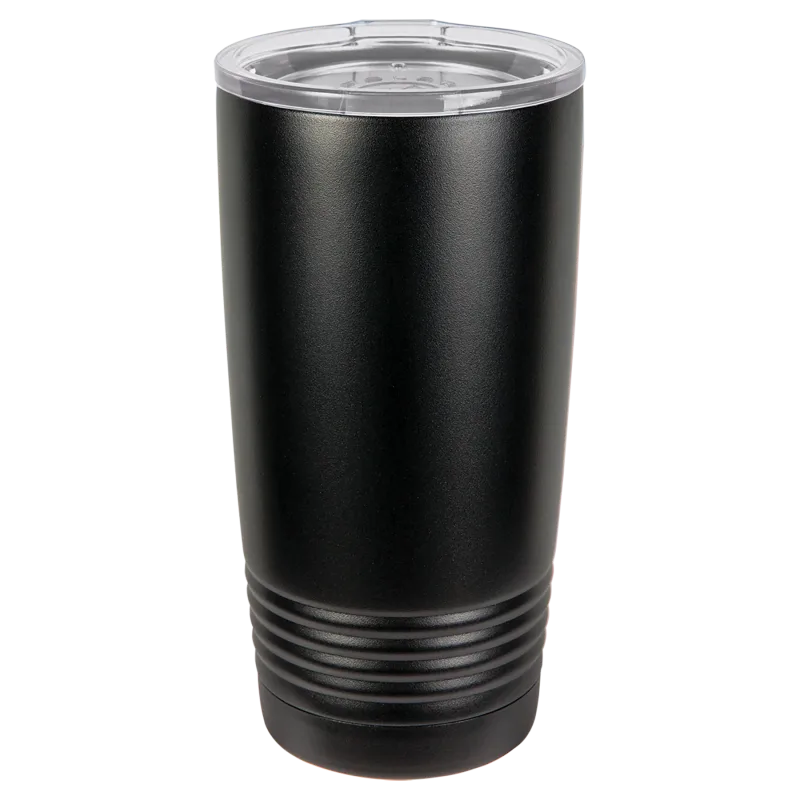
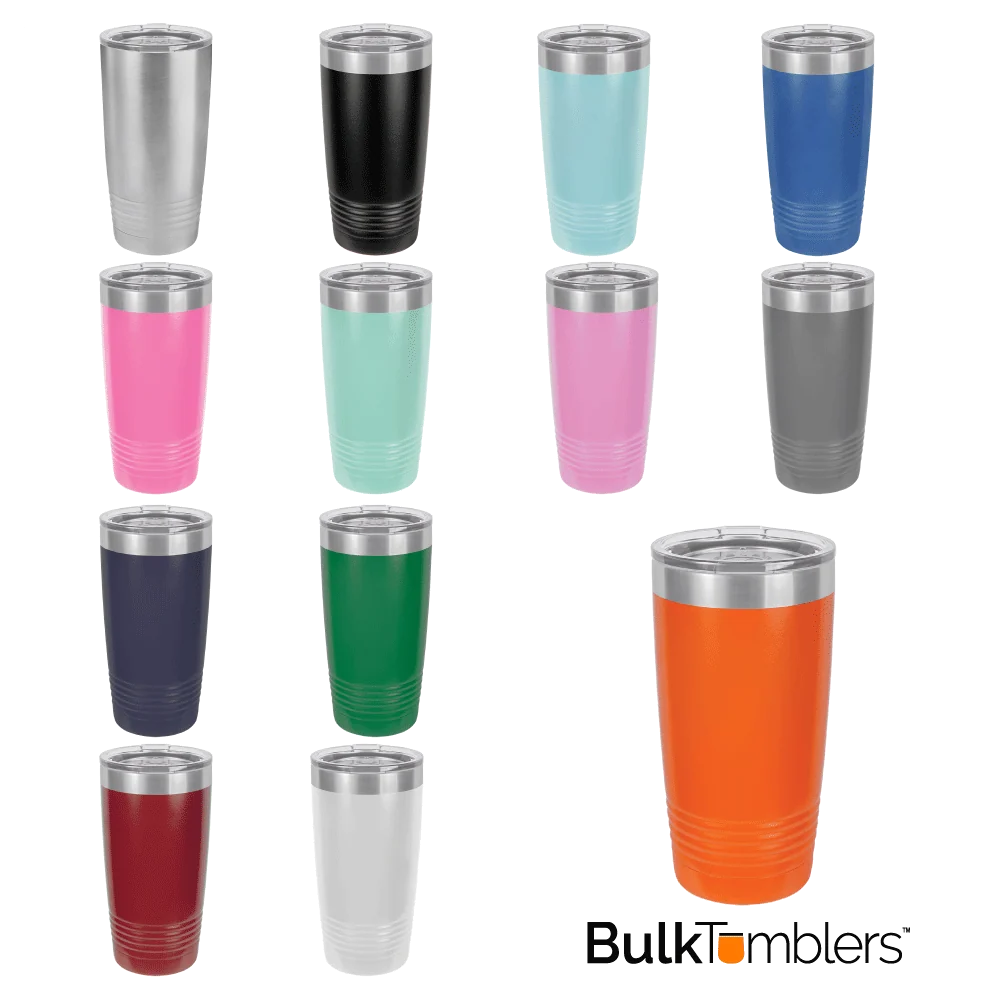
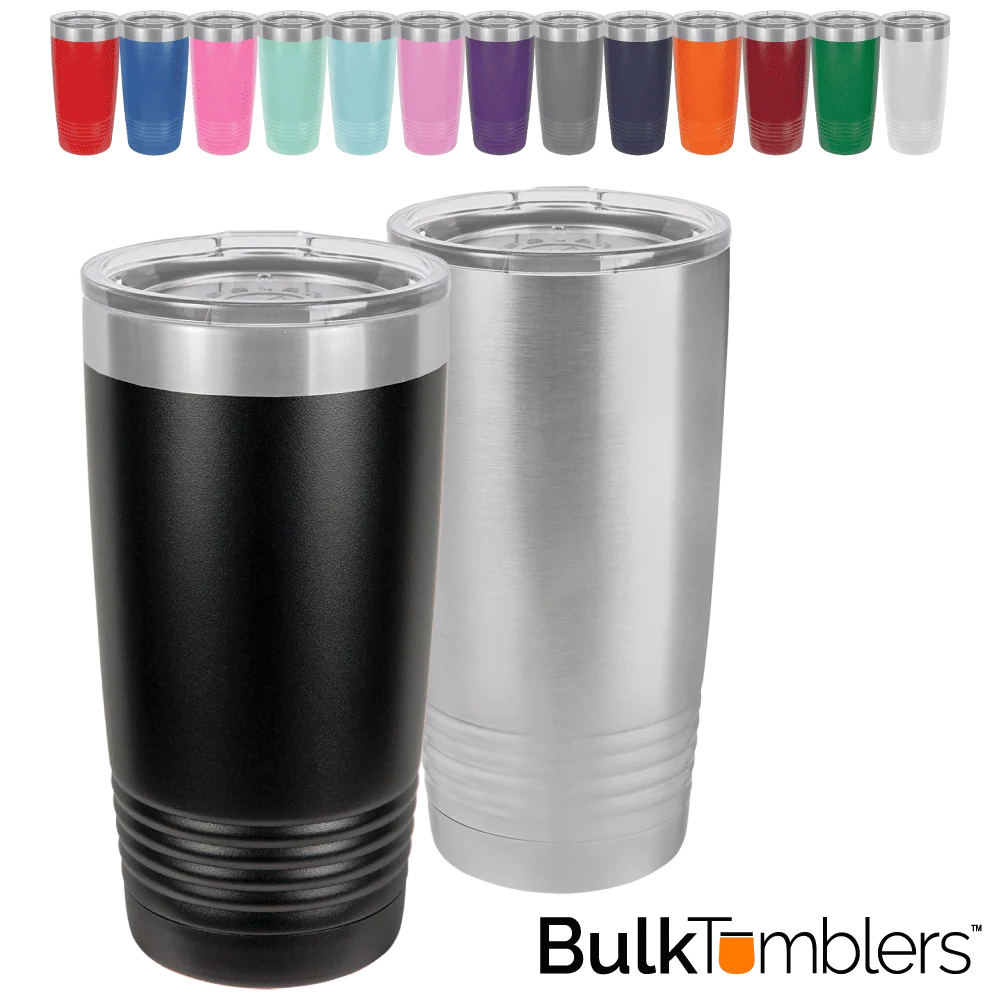
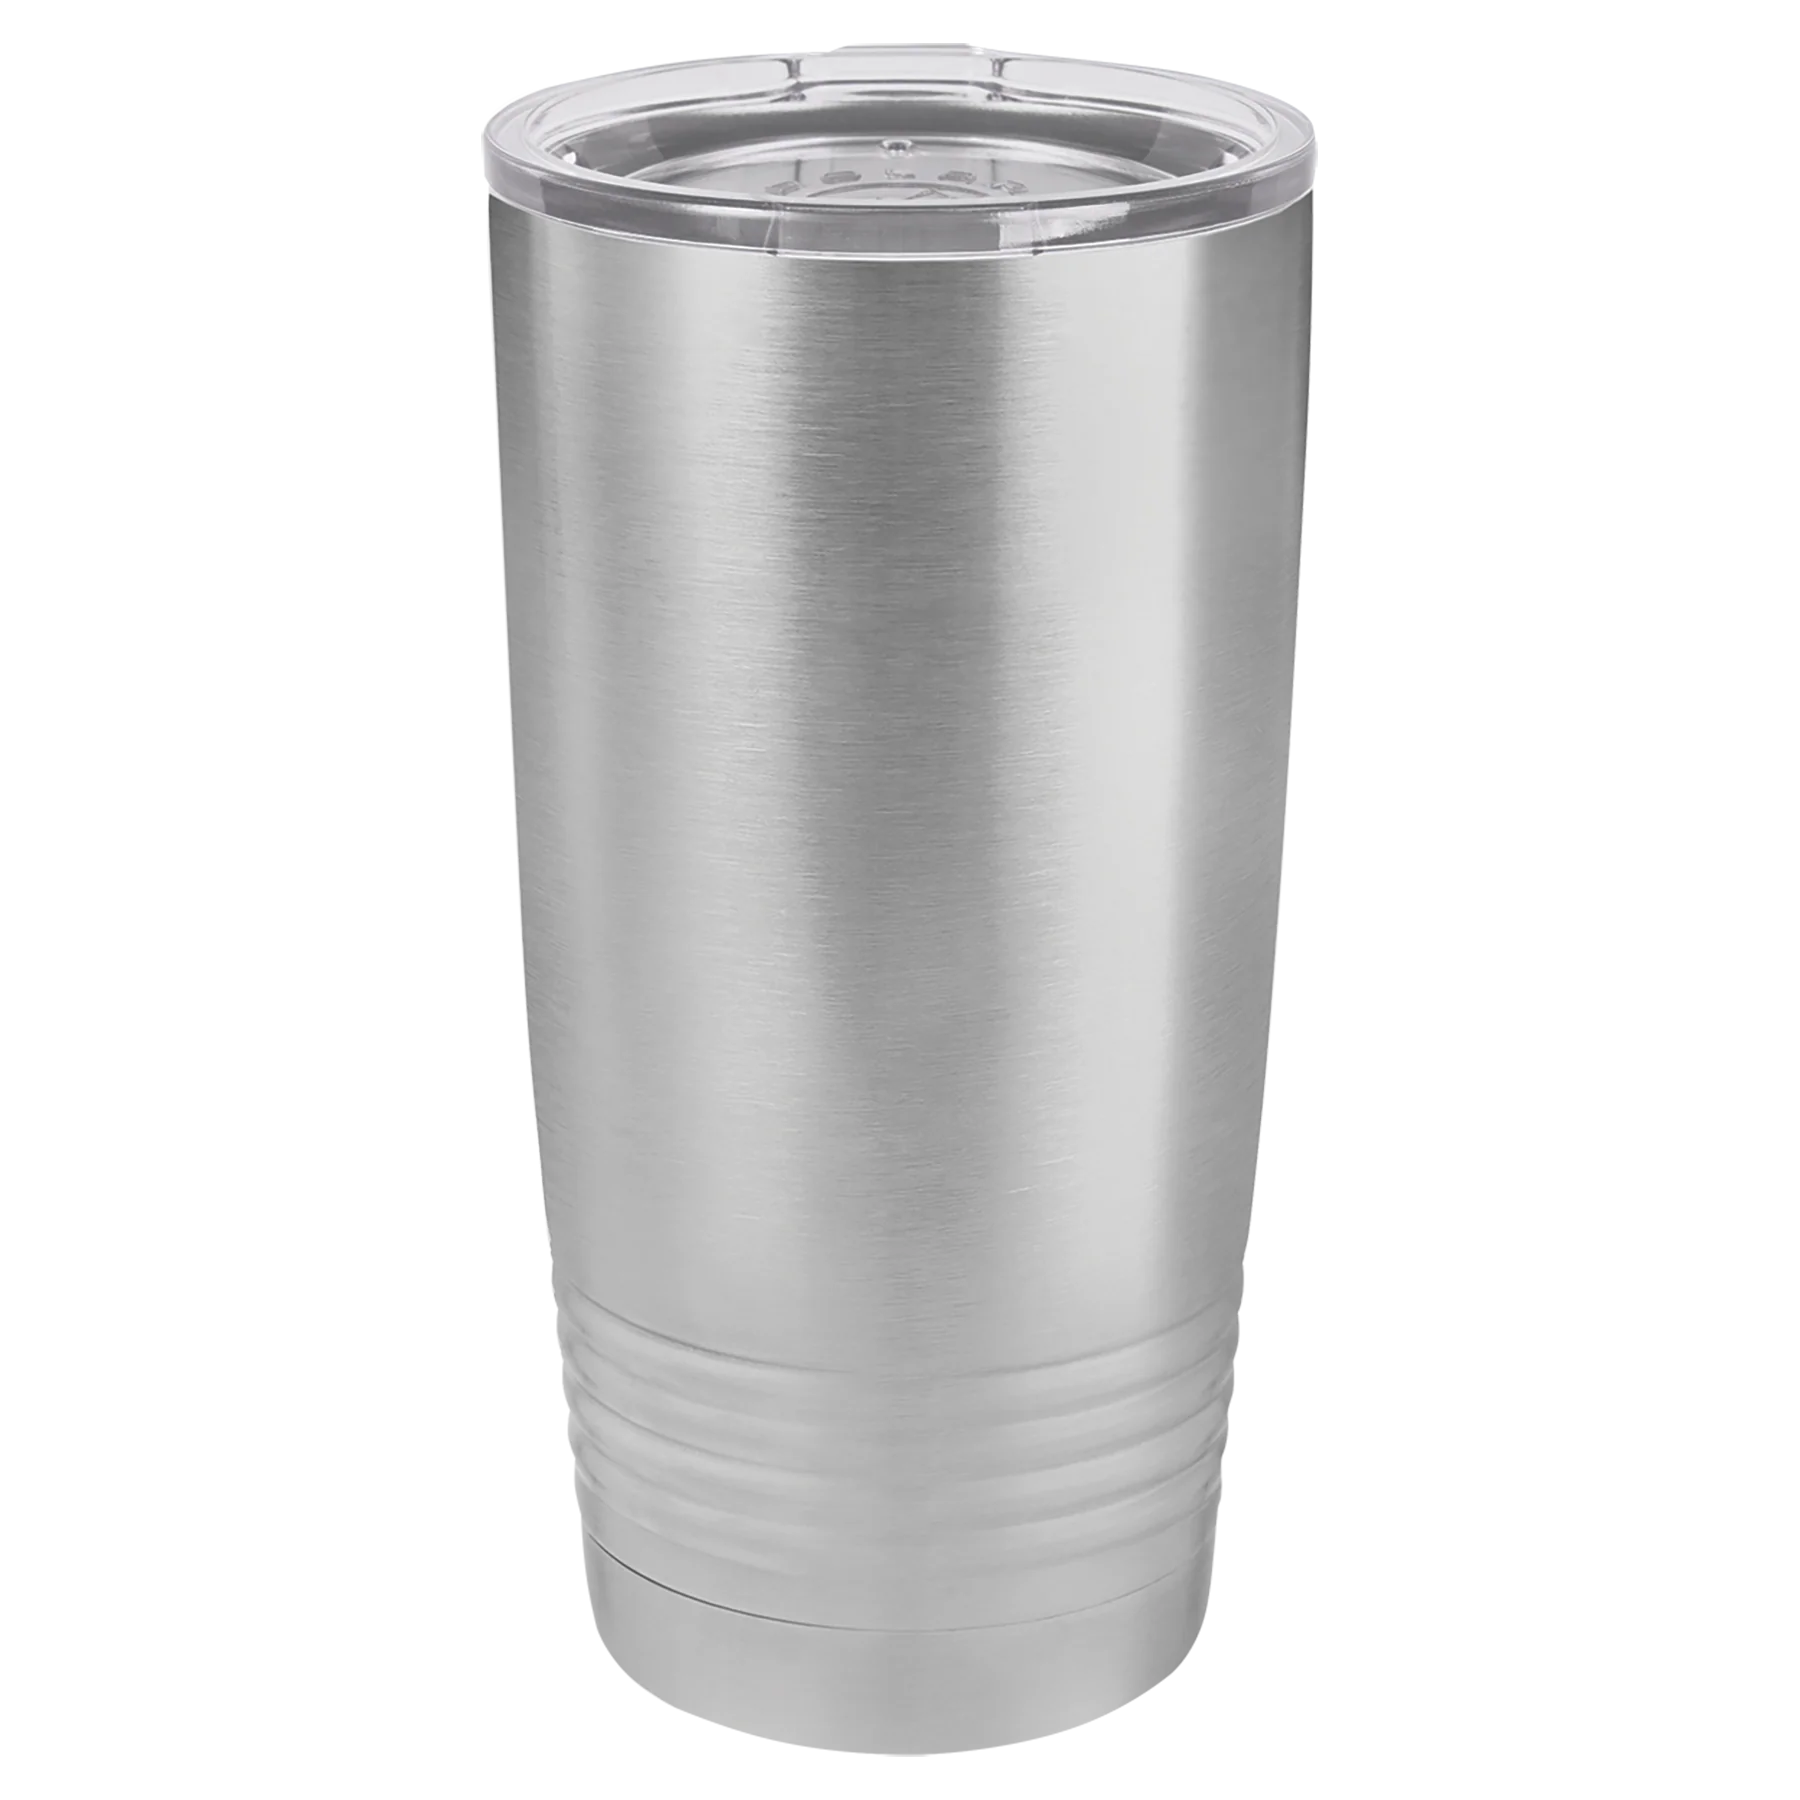
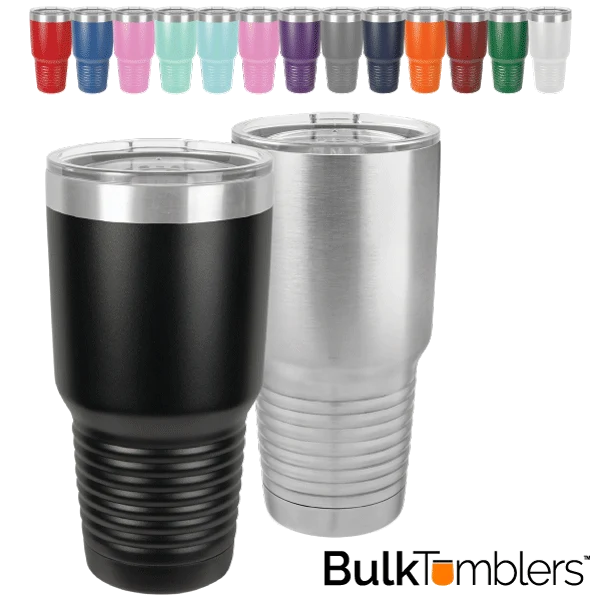
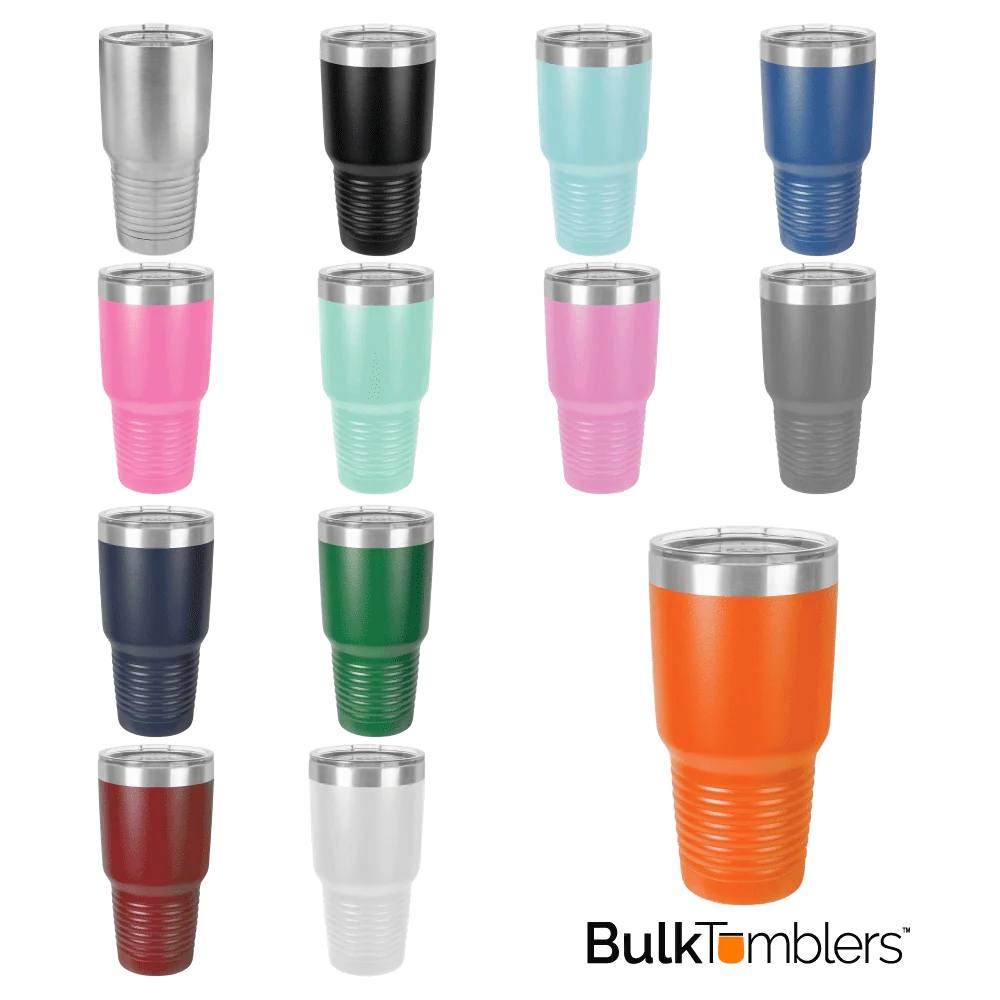
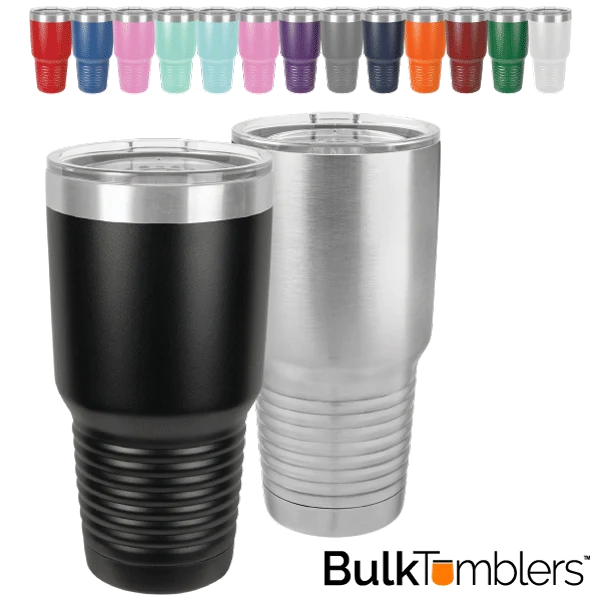
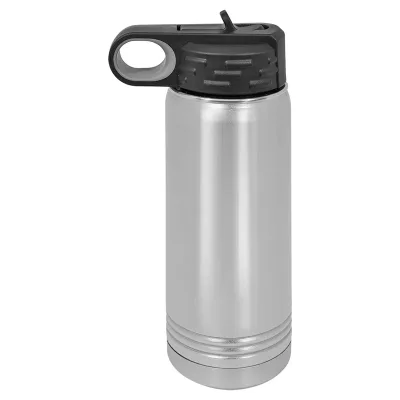
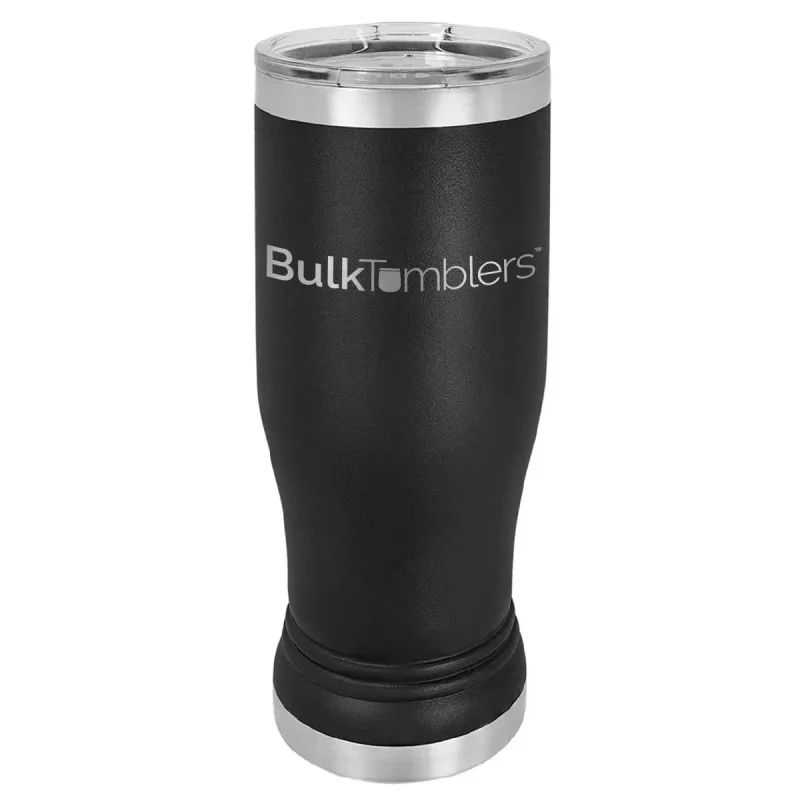
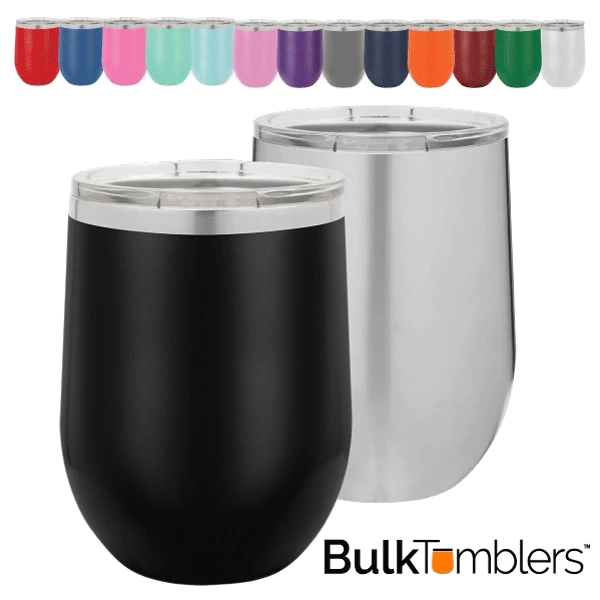
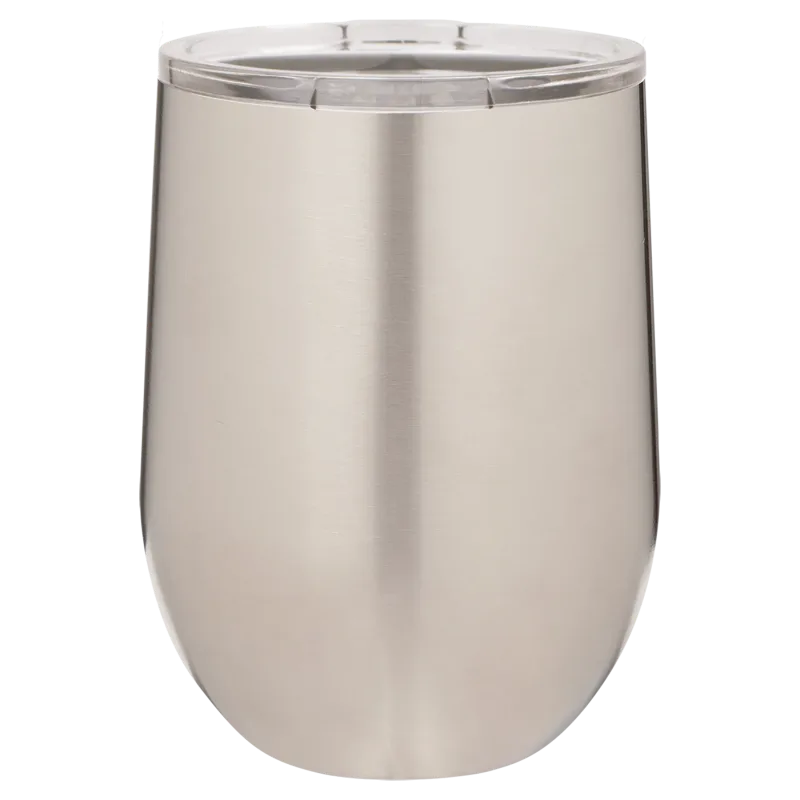
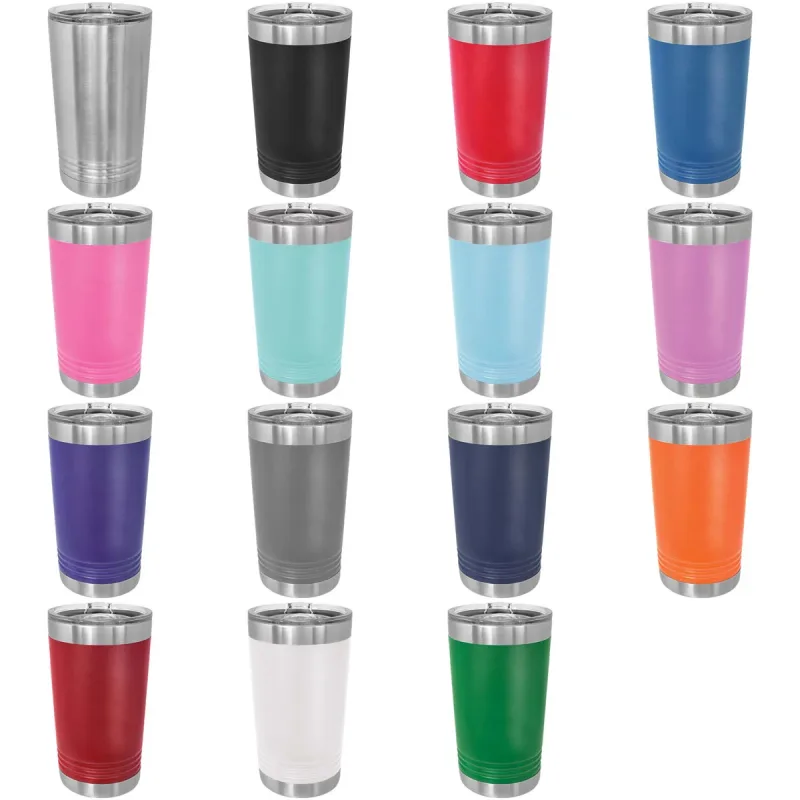
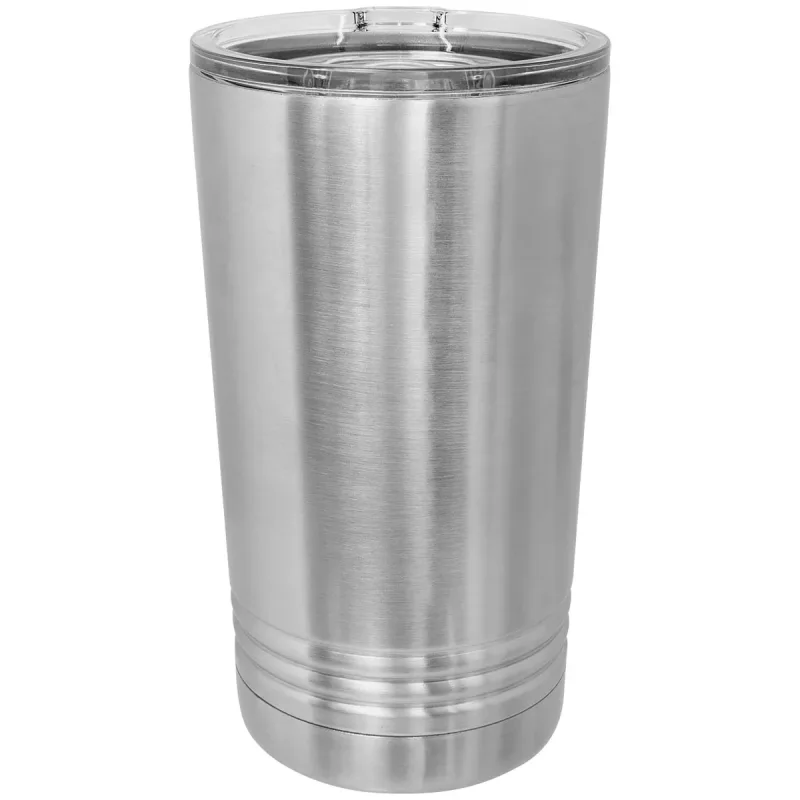
I tumbler Polar Camel in acciaio inox da 20 oz sono dotati di doppia parete con isolamento sottovuoto e coperchio trasparente. Il fondo più stretto si adatta alla maggior parte dei portabibite standard. È 2 volte più resistente al caldo e al freddo rispetto a un tumbler normale. I Polar Camel sono realizzati in acciaio inox 18/8 (18% cromo/8% nichel), noto anche come Type 304 Food Grade.
Acquista i tumbler in acciaio inox da 20 oz singolarmente
In arrivo
Materiale necessario:
- Questo articolo
- Detergente (vedi sotto per consigli e istruzioni per la pulizia)
Impostazioni raster laser:
- 60 watt - laser ULS - Density 4, Speed 55%, Power 100%
- 35 watt - laser a tubo di vetro - DPI 600 Speed 45% Power 100%
- 60 watt - laser a tubo di vetro - DPI 600 Speed 80% Power 100%
- 120 watt - laser a tubo di vetro - DPI 600 Speed 60% Power 55%
- 80 watt - laser Trotec - PPI 600 Speed 45% Power 100%
Nota: le impostazioni consigliate sopra riportate potrebbero richiedere modifiche per ottenere i migliori risultati.
Le impostazioni variano in base alla marca, alla potenza e al modello
Incisione laser su superficie piana:
1. Posiziona il materiale nel laser in modo che l'area da incidere sia il più piatta e livellata possibile. Potresti voler utilizzare una dima o dei lego per farlo. Disegni 2,25"larghi e meno offrono i risultati migliori sui tumbler da 30 oz. Sui tumbler skinny conviene ridurre leggermente.
Incisione laser con asse rotante:
1. Metti in bolla il tumbler nell'asse rotante prima di incidere, per ottenere i risultati migliori. Per i tumbler con diametro variabile, come un tumbler da 30 oz, è importante che la zona in cui andrà il tuo disegno sia la parte in bolla. Consulta il manuale dell'attrezzatura per le istruzioni sulla messa in bolla dell'asse rotante.
2. Se stai eseguendo un'incisione a tutta lunghezza, inclina l'asse rotante in modo che l'intera area da incidere sia il più possibile in bolla. (Di solito è il punto in cui il fondo del tumbler e la fascia in cui la vernice a polvere incontra il bordo in acciaio si trovano entrambi alla stessa distanza dalla lente.
3. Metti a fuoco il punto a metà strada tra il punto più alto e quello più basso quando il tumbler è stato messo in bolla parallelamente al laser'sull'asse x. Questo punto è in genere molto vicino al punto in cui la verniciatura a polvere incontra il bordo in acciaio.
Pulizia:
1. Dopo la lavorazione laser, pulisci il tumbler con un detergente sgrassante. Spruzza sulla zona incisa, lascia agire fino a 30 secondi e asciuga con uno straccio in spugna. Noi preferiamo Dawn Powerwash, disponibile nella maggior parte dei supermercati e dei negozi di ferramenta. LA Awesome è una buona seconda opzione.
2. Per i colori difficili, consigliamo di far seguire alla fase di sgrassaggio una gomma magica/spugna melamminica leggermente inumidita con alcol denaturato.
3. Completa con un rapido risciacquo o una passata con uno straccio umido

Scegli quali cookie consentire. I cookie necessari mantengono il sito funzionante e non possono essere disattivati.