{{ variable.name }} : {{ variable.values[selectedVariantsIndex[variable_index]].name }}
数量:
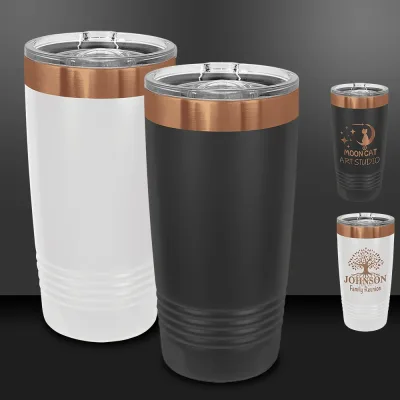
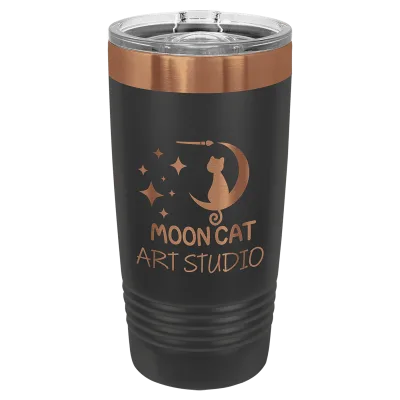
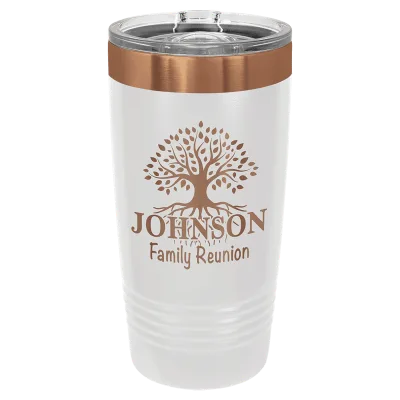
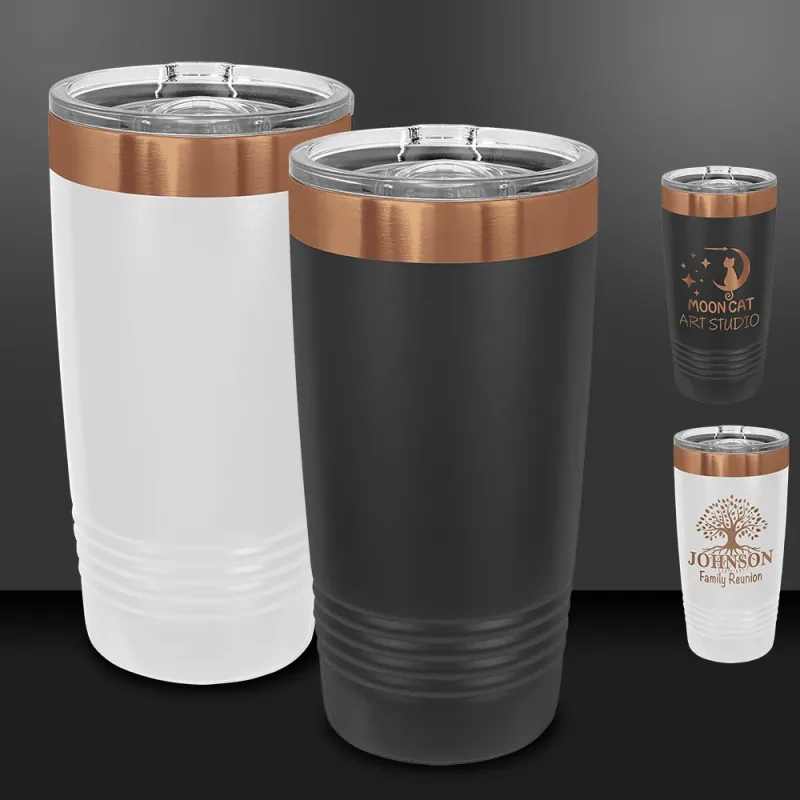
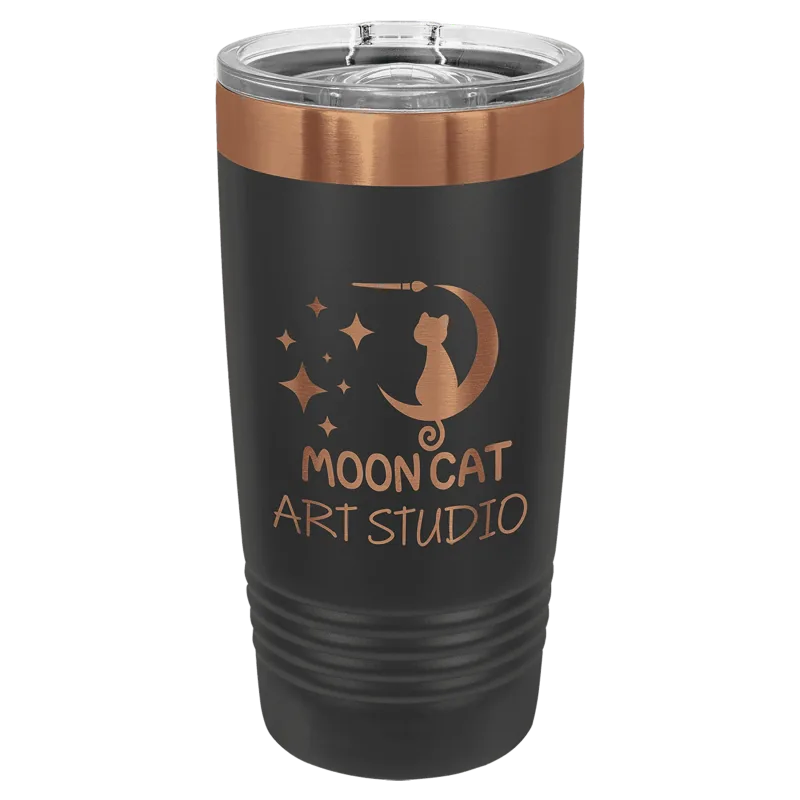
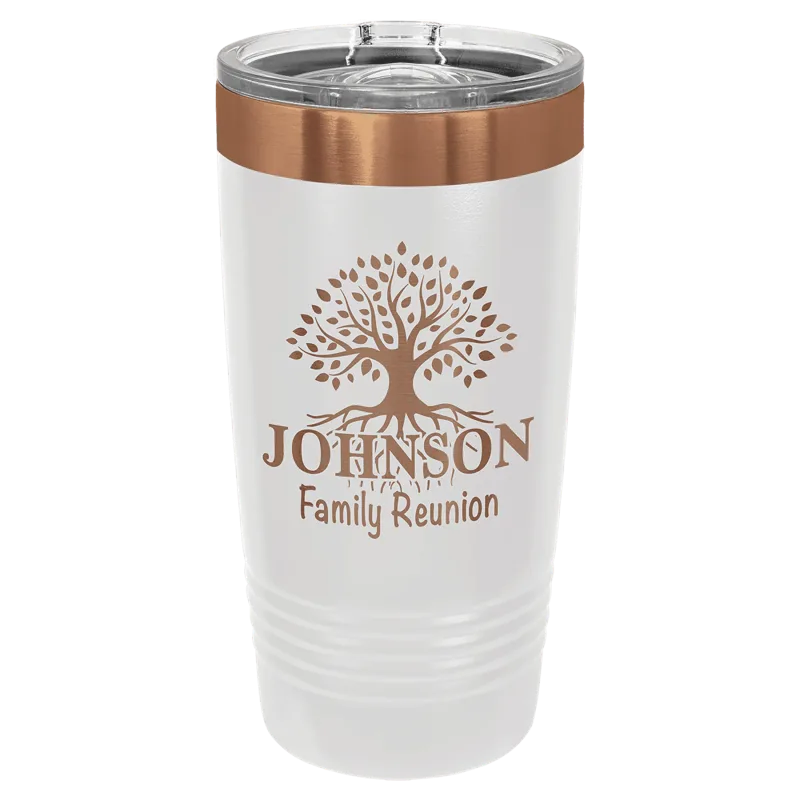
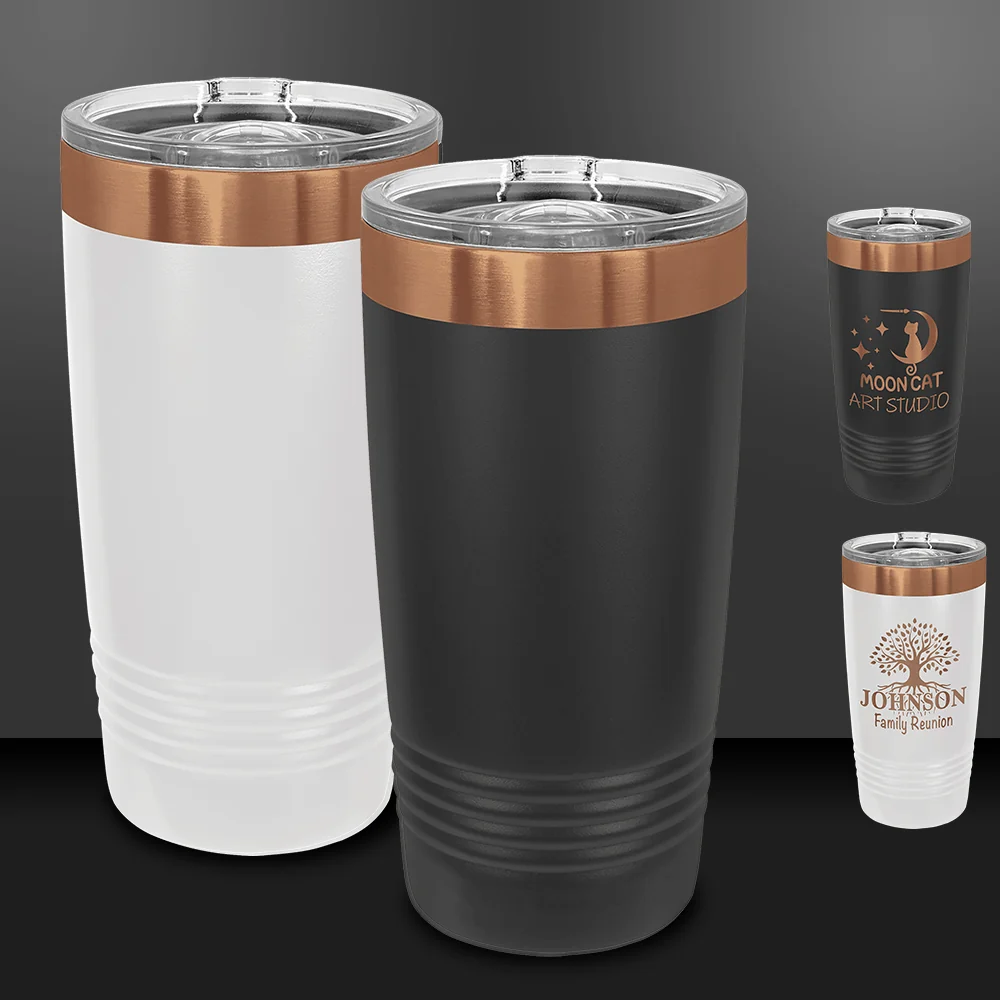
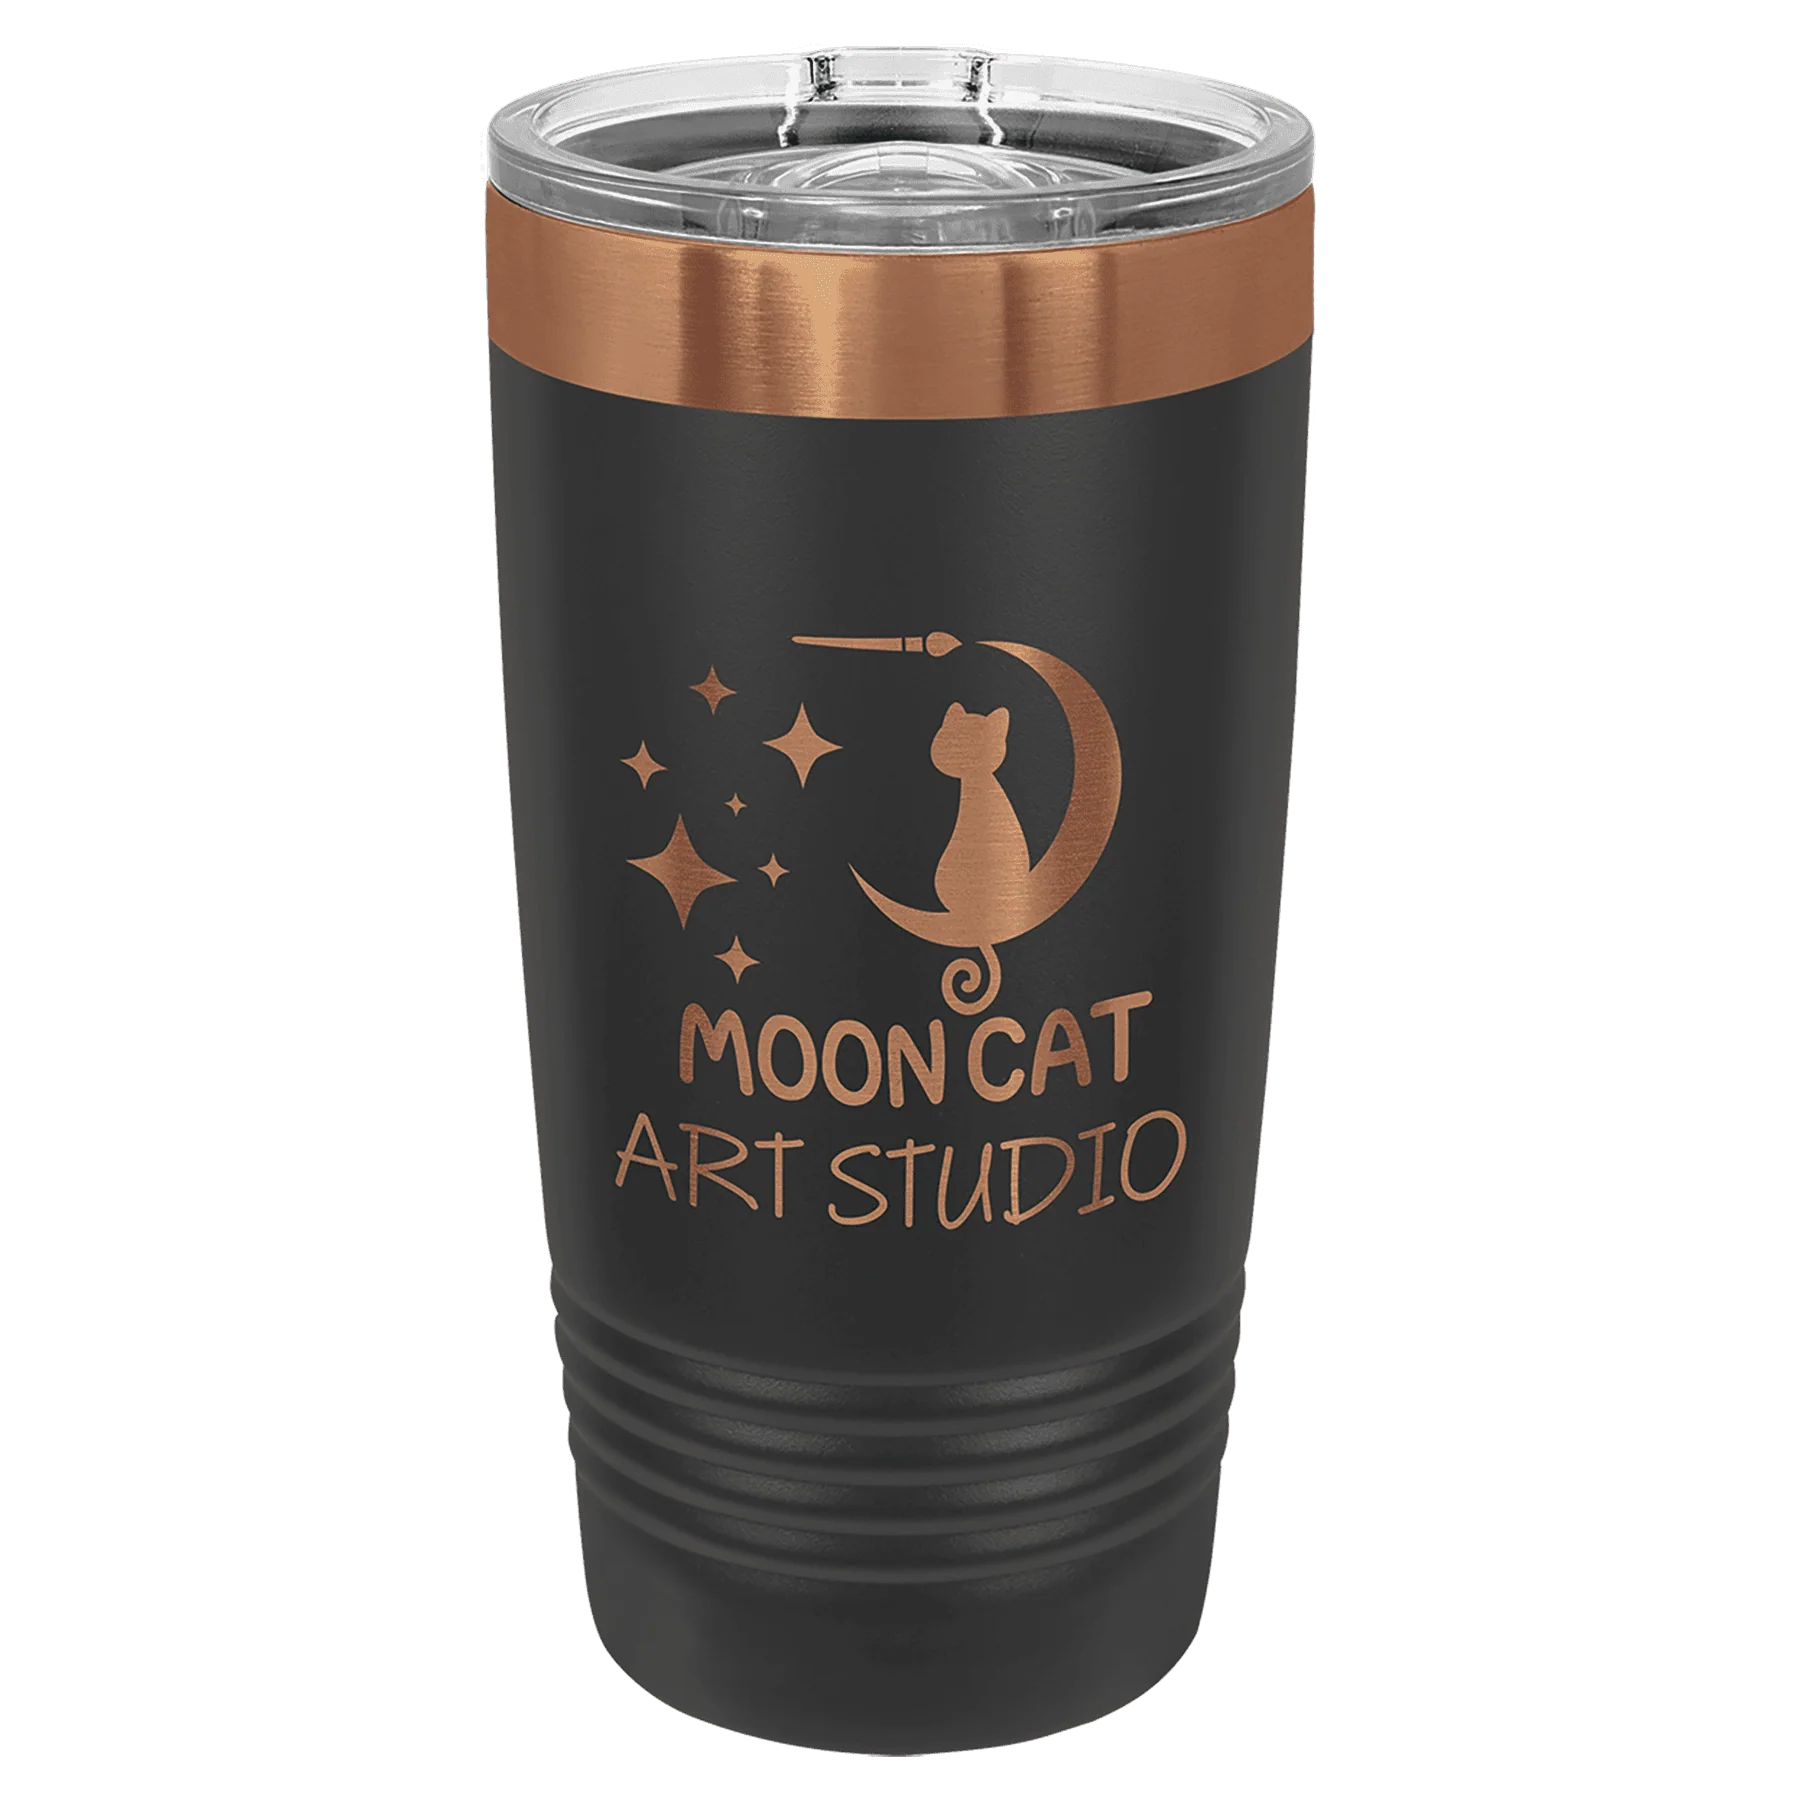
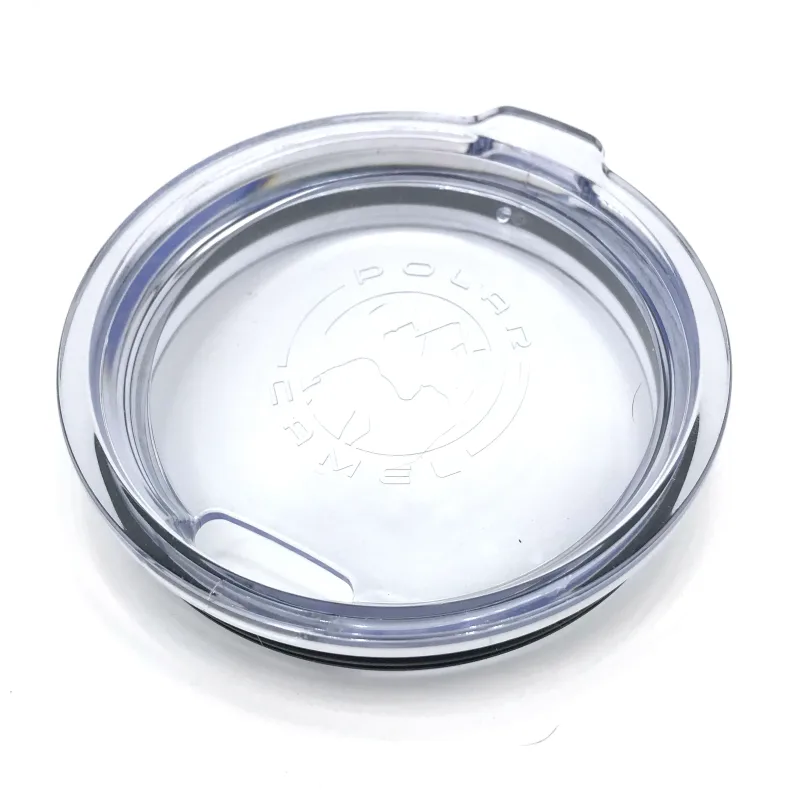
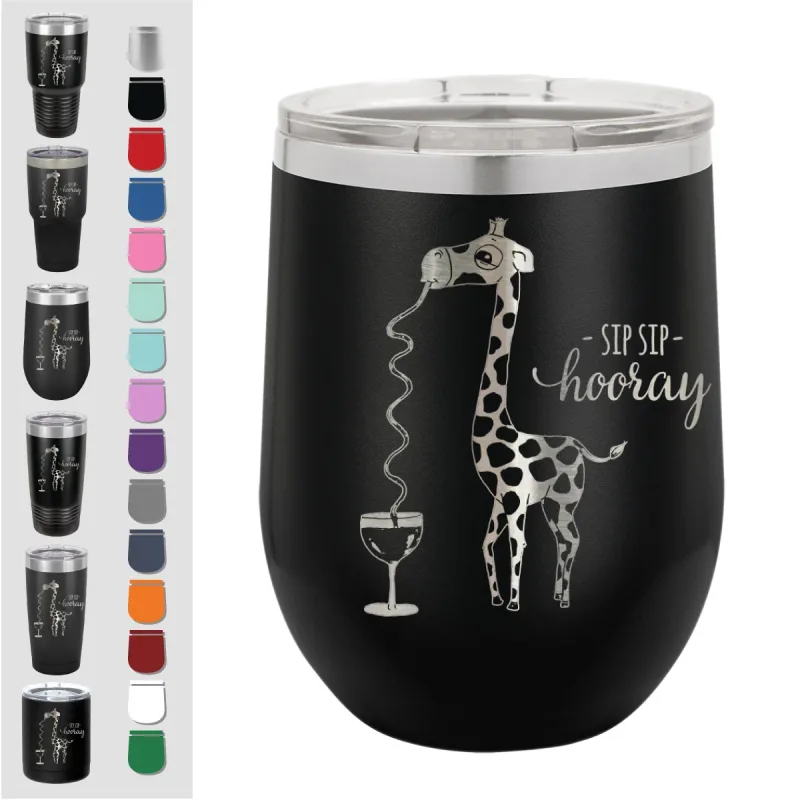
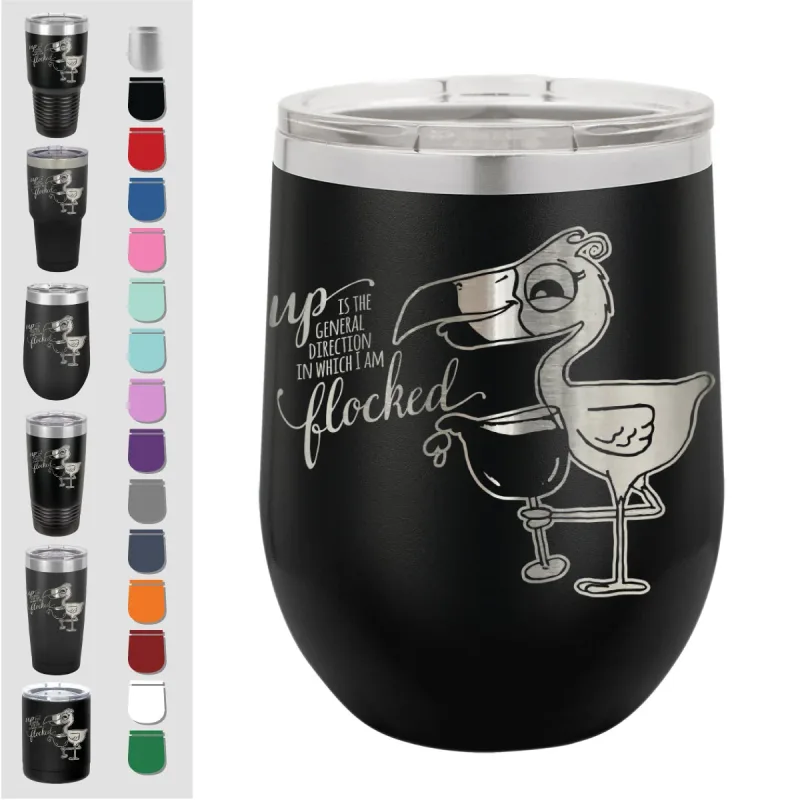
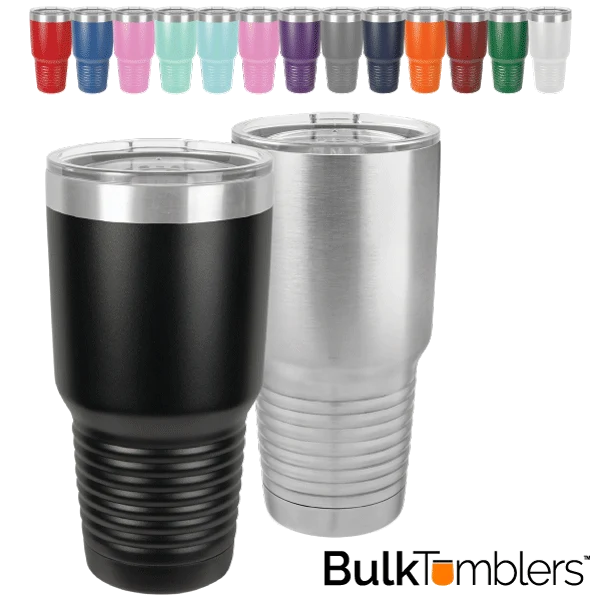
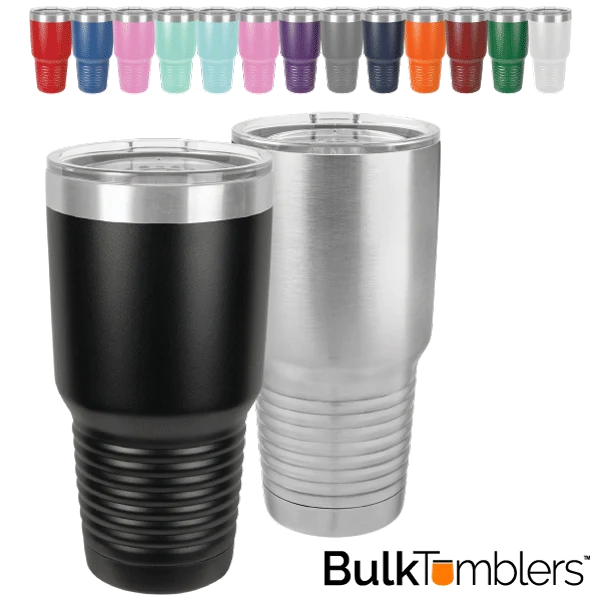
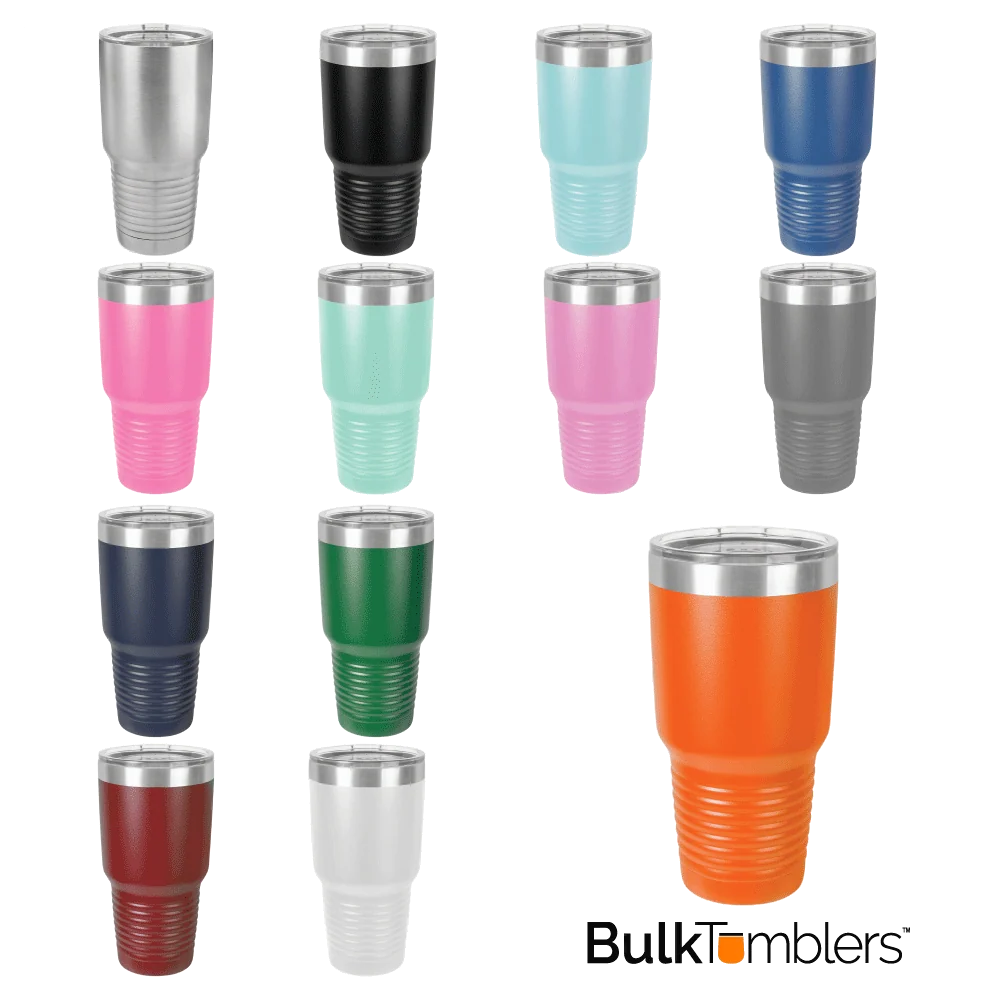
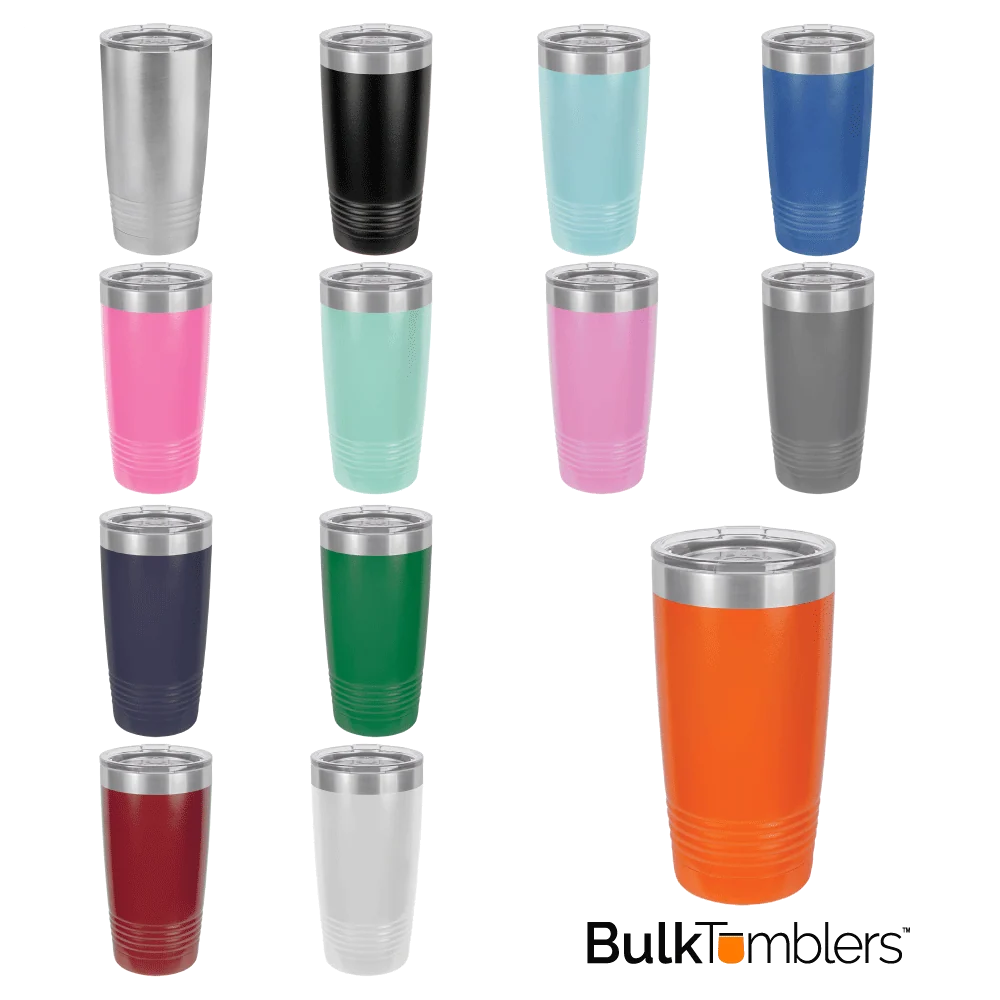
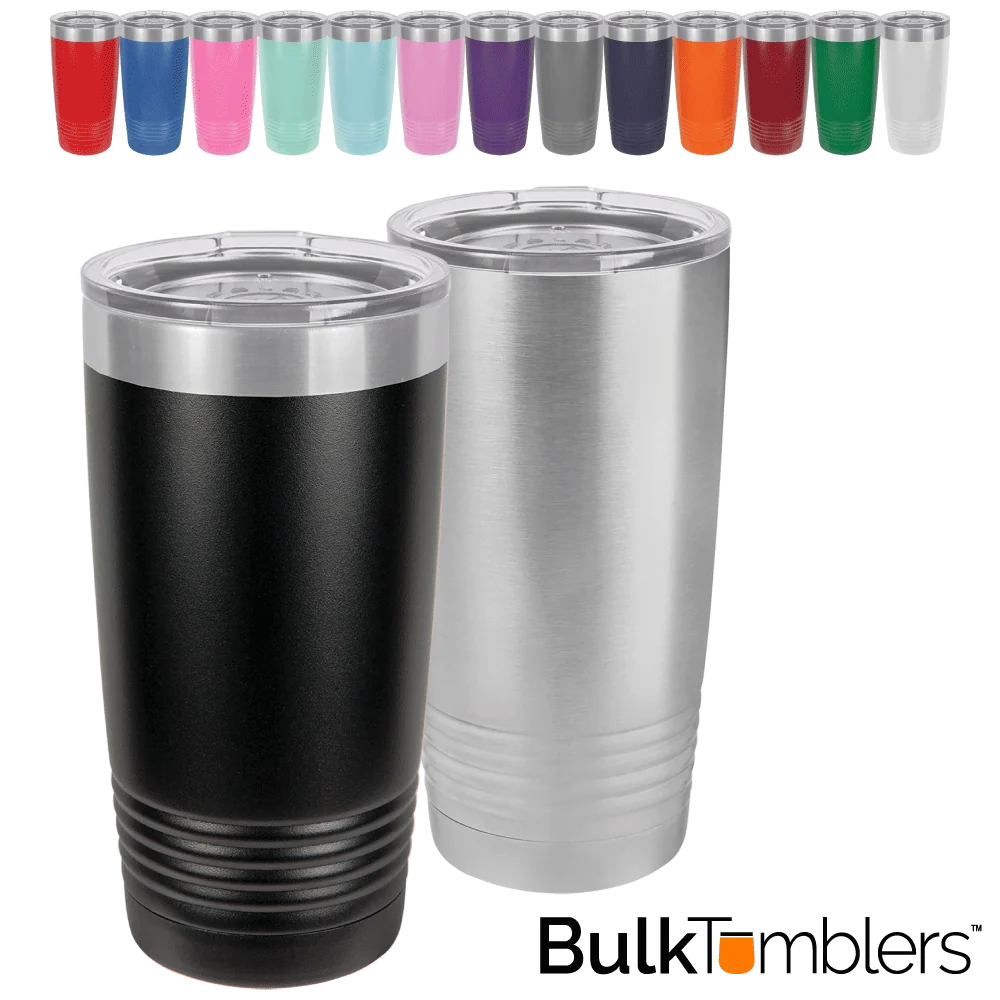
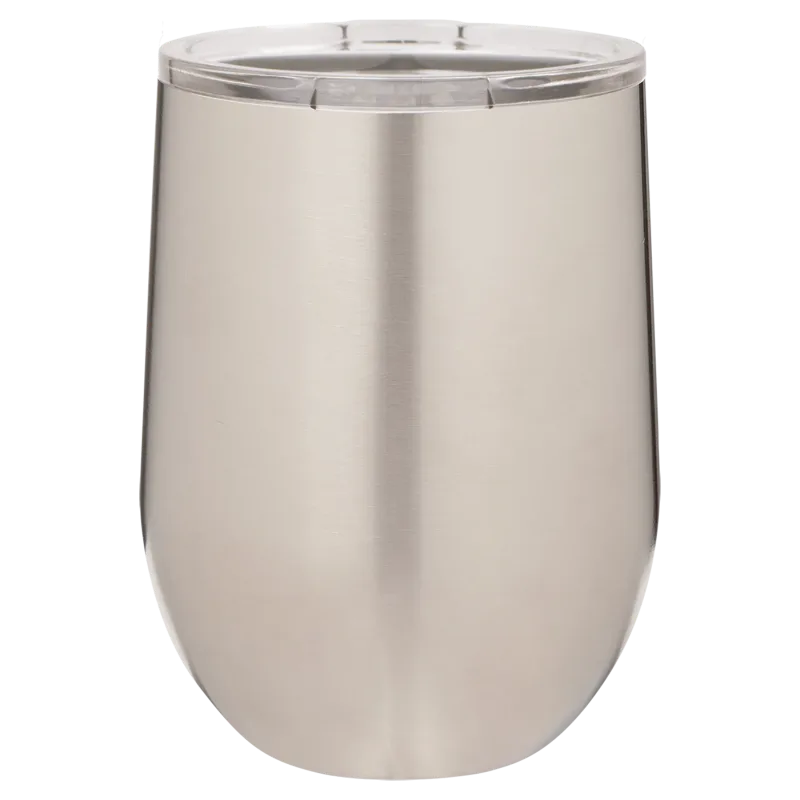
新登場:銅イオンプレーティングタンブラー - パウダーコートを彫刻して、深い銅色の仕上げを現します。(イオンプレーティングは銅色を加えるもので、実際の銅ではありません。)最良の結果を得るには、他のタンブラーに使用しているのと同じレーザー設定を使用してください。20 oz.ステンレススチール Polar Camel タンブラーは、透明な蓋付きの二重壁真空断熱構造です。マグは底が狭くなっており、ほとんどの標準的なカップホルダーにフィットします。通常のタンブラーと比較して2倍の耐熱・耐冷性能を備えています。Polar Camelは18/8ゲージステンレススチール(クロム18%/ニッケル8%) - 別名Type 304食品グレードで作られています。最新の2つの仕上げ - イオンプレーティングのゴーストブラックと銅 - をお試しください。黒または白のパウダーコートからお選びいただけます。
Coming soon
必要なもの:
- この商品
- クリーナー(推奨品とお手入れ方法は下記をご覧ください)
レーザーラスター設定:
- 60ワット - ULSブランドレーザー - Density 4, Speed 55%, Power 100%
- 35ワット - ガラス管レーザー - DPI 600 Speed 45% Power 100%
- 60ワット - ガラス管レーザー - DPI 600 Speed 80% Power 100%
- 120ワット - ガラス管レーザー - DPI 600 Speed 60% Power 55%
- 80ワット - Trotecブランドレーザー - PPI 600 Speed 45% Power 100%
注:上記の推奨設定は、最良の結果を得るために調整が必要な場合があります。
設定はブランドのワット数やモデルによって異なります。
平らな面へのレーザー加工:
1. 彫刻する部分ができるだけ平らで水平になるようにレーザーに設置します。治具やレゴブロックを使うとよいでしょう。デザイン 2.25"幅が広く余裕のある方が30 ozタンブラーでは最良の結果が得られます。スキニータンブラーでは少し縮小してください。
ロータリーでのレーザー加工:
1. 最良の結果を得るために、彫刻前にロータリー内でタンブラーを水平にしてください。30 ozタンブラーのように直径が変化するタンブラーの場合、デザインを配置する部分が水平になるようにします。ロータリーツールの水平調整手順は、お使いの機器のマニュアルをご参照ください。
2. 全長にわたる彫刻を行う場合は、彫刻する領域全体ができるだけ水平になるようにロータリーを傾けてください。(通常、タンブラーの底面と、パウダーコートがスチールリップに接するバンドの両方が、レンズから同じ距離になるポイントです。
3. タンブラーがレーザーのX軸と平行に水平調整された状態で、最高点と最低点の中間点にフォーカスを合わせてください。これは通常、パウダーコートがスチールリップに接する位置に非常に近いところです。
クリーニング:
1. レーザー加工後は、脱脂クリーナーでタンブラーを清掃してください。彫刻部分にスプレーし、最大30秒置いてから、タオル地の布で拭き取ります。ほとんどの食料品店やホームセンターで入手できるDawn Powerwashを推奨しています。LA Awesomeも良い代替品です。
2. 落ちにくい色の場合は、脱脂ステップの後に、変性アルコールで少し湿らせたメラミンスポンジでこすることをおすすめします。
3. 最後にさっとすすぐか、湿らせた布で拭いてください。
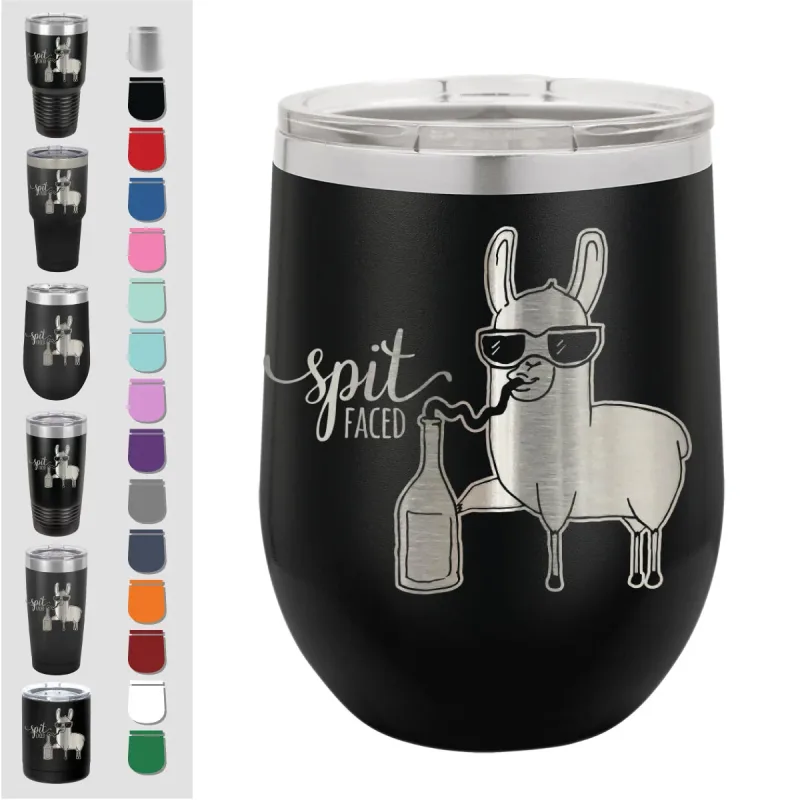
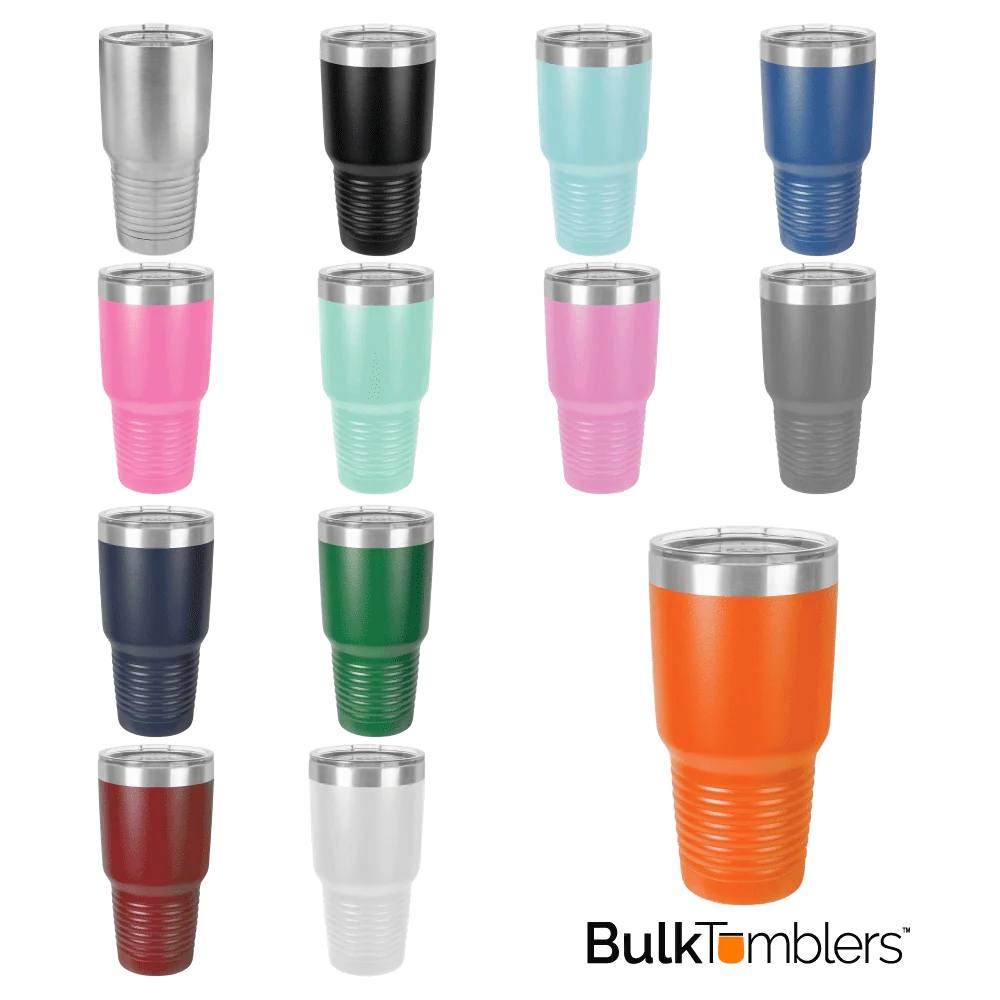
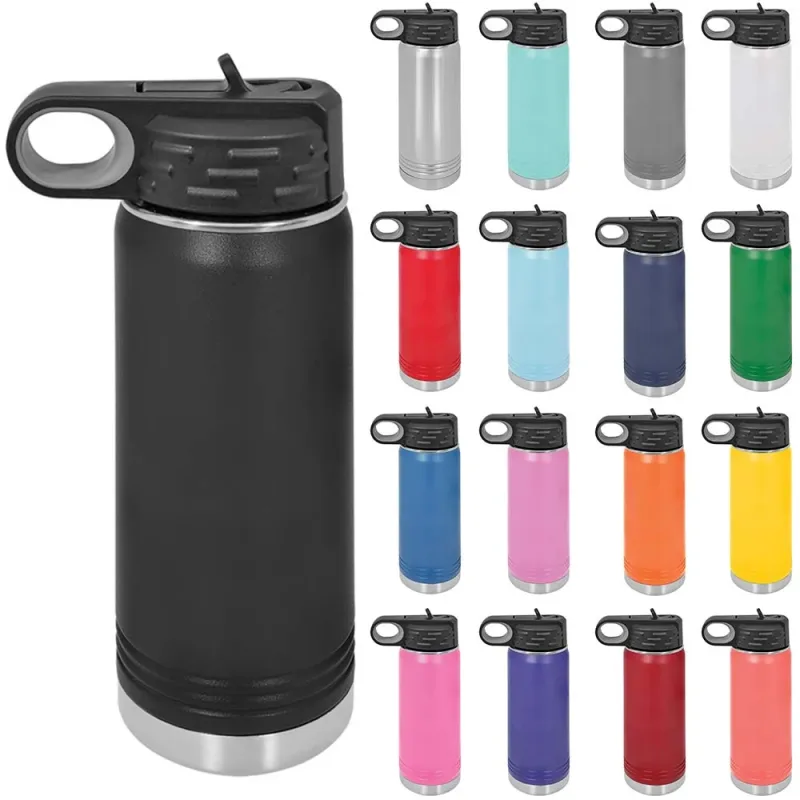
以下からカラー&スタイルを自由に組み合わせてお選びください:

許可するCookieの種類を選択してください。必須Cookieはサイトの動作に不可欠なため無効にできません。